Сварка деталей из нержавеющей стали: услуги и производители
2026-09-20
- Технологические особенности сварки нержавеющей стали в промышленном производстве
- Основные методы сварки и их применение в машиностроении
- Проблемы качества и контроль сварных соединений
- Интеграция литья и сварки: оптимизация производственного цикла
- Критерии выбора производителя сварных и литых компонентов
- Экономические аспекты: стоимость и сроки
- Рекомендации по подготовке технического задания
Технологические особенности сварки нержавеющей стали в промышленном производстве
Сварка деталей из нержавеющей стали представляет собой сложный технологический процесс, требующий строгого соблюдения параметров нагрева, выбора присадочных материалов и защиты сварочной ванны. В отличие от углеродистых сталей, нержавеющие сплавы обладают низкой теплопроводностью и высоким коэффициентом термического расширения. Эти физические свойства создают специфические риски при изготовлении ответственных узлов для промышленного оборудования: деформацию геометрии детали, возникновение внутренних напряжений и снижение коррозионной стойкости в зоне термического влияния.
Для B2B-заказчиков, занимающихся закупкой комплектующих для насосов, редукторов, клапанов и гидравлических систем, понимание этих особенностей критически важно. Качество сварного соединения напрямую влияет на герметичность, долговечность и безопасность эксплуатации всего агрегата. Ошибки на этапе сварки часто невозможно исправить последующей механической обработкой без существенного удорожания изделия или потери его функциональных характеристик.
Ключевым фактором успеха является не только квалификация сварщиков, но и интеграция сварочных операций в общий производственный цикл. Современные производители стремятся минимизировать объем сварочных работ за счет применения технологий литья с высокой геометрической точностью. Однако там, где сварка необходима — будь то соединение корпусных элементов, наплавка износоустойчивых слоев или ремонт сложных конфигураций — требуется применение аттестованных процедур (WPS) и строгий контроль качества.
Основные методы сварки и их применение в машиностроении
Выбор метода сварки зависит от толщины металла, марки нержавеющей стали, требований к герметичности шва и условий дальнейшей эксплуатации детали. В промышленном секторе наиболее востребованы три основные технологии, каждая из которых имеет свои преимущества и ограничения.
Аргонодуговая сварка (TIG / WIG)
Этот метод считается эталоном качества для сварки тонкостенных деталей и ответственных соединений. Использование неплавящегося вольфрамового электрода в среде инертного газа (аргона) позволяет получить чистый, эстетичный шов без окалины и брызг. TIG-сварка обеспечивает высокую точность управления тепловложением, что критически важно для предотвращения коробления тонких стенок корпусов насосов или клапанов.
Преимущества для промышленных заказчиков:
- Высокое качество шва, часто не требующее дополнительной механической обработки.
- Возможность сварки металлов толщиной от 0,5 мм.
- Отсутствие шлака, что снижает риск коррозии в микротрещинах.
Недостатком является относительно низкая скорость процесса, что делает метод менее экономически эффективным для массивных конструкций большой толщины.
Полуавтоматическая сварка в среде защитных газов (MIG/MAG)
Метод предполагает использование плавящейся проволоки, которая подается автоматически. Для нержавеющей стали чаще всего применяется смесь аргона с небольшим добавлением углекислого газа или кислорода. MIG/MAG обеспечивает высокую производительность и глубину провара, что делает его предпочтительным для сварки деталей средней и большой толщины, таких как основания оборудования, корпуса редукторов или несущие конструкции.
Важным аспектом является правильный подбор защитной газовой смеси. Неправильный состав может привести к окислению легирующих элементов (хрома и никеля), что снизит коррозионную стойкость шва. Поэтому при заказе услуг сварки необходимо уточнять, какие газовые смеси использует производитель.
Плазменная и лазерная сварка
Эти высокотехнологичные методы применяются для прецизионных деталей, где требуется минимальная зона термического влияния. Лазерная сварка позволяет соединять элементы с высокой скоростью и минимальной деформацией, что актуально для компонентов точных приводных систем и гидромоторов. Однако оборудование для таких видов сварки требует значительных капиталовложений, поэтому такие услуги предлагают преимущественно крупные специализированные предприятия.
| Метод сварки | Типичное применение | Преимущества | Ограничения |
|---|---|---|---|
| TIG (Аргонодуговая) | Тонкостенные корпуса, трубопроводы, пищевое оборудование | Высокое качество шва, точность контроля тепла | Низкая скорость, высокая стоимость ручной работы |
| MIG/MAG (Полуавтомат) | Несущие конструкции, толстостенные корпуса, базы оборудования | Высокая производительность, глубокое проплавление | Риск разбрызгивания, необходимость очистки шва |
| Лазерная/Плазменная | Прецизионные узлы, сложные геометрические формы | Минимальная деформация, высокая скорость | Высокая стоимость оборудования, ограничения по толщине |
Проблемы качества и контроль сварных соединений
При заказе сварных деталей из нержавеющей стали покупатель сталкивается с рядом рисков, связанных с металлургическими изменениями в материале. Понимание этих проблем помогает сформулировать правильные технические требования к поставщику.
Межкристаллитная коррозия
Наиболее опасным дефектом является потеря коррозионной стойкости в зоне сварного шва. При нагреве нержавеющей стали до температур 450–850 °C карбиды хрома выделяются по границам зерен, обедняя приграничные области хромом. Если содержание хрома падает ниже 12%, материал теряет способность к пассивации и становится уязвимым для коррозии. Для предотвращения этого эффекта используются стабилизированные марки стали (с добавками титана или ниобия) или специальные режимы сварки с быстрым охлаждением.
Деформации и остаточные напряжения
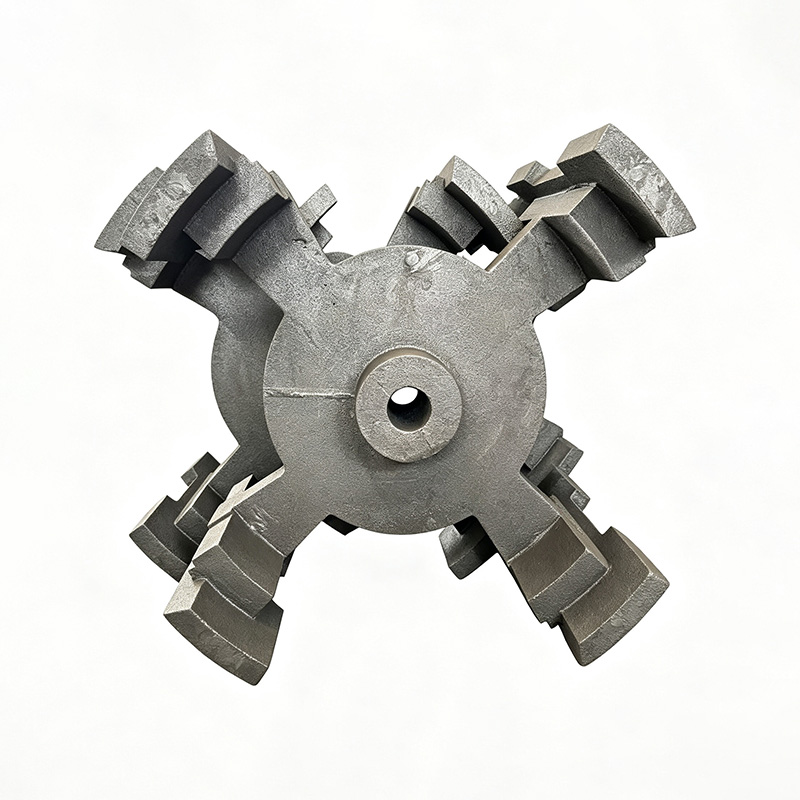
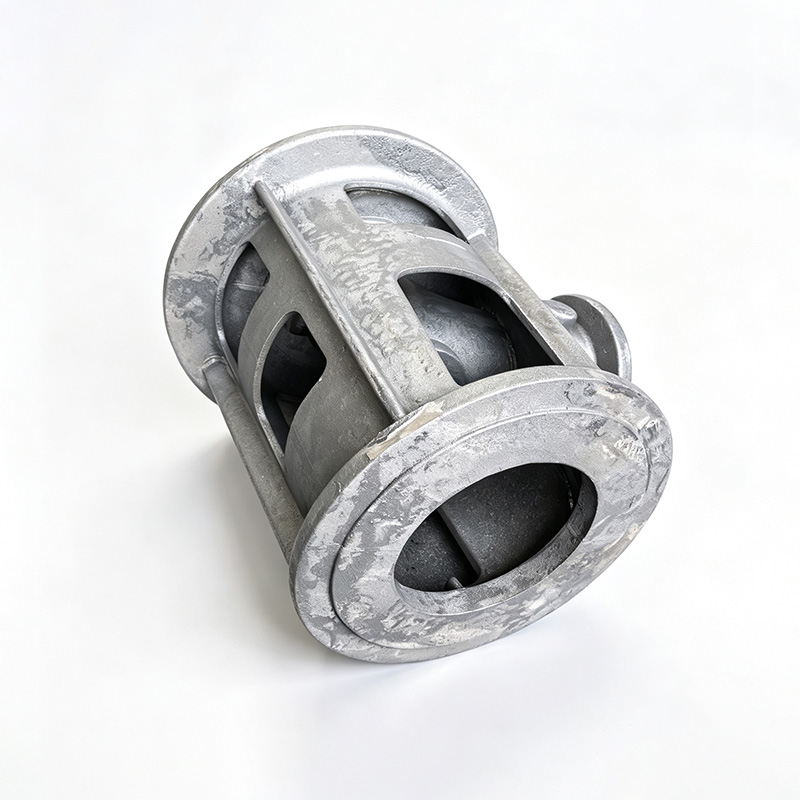
Из-за высокого коэффициента теплового расширения нержавеющая сталь подвержена значительным деформациям при сварке. Это особенно критично для деталей сложной геометрии, таких как спиральные корпуса насосов или многолапчатые рабочие колеса. Искажение геометрии может привести к невозможности сборки узла или нарушению балансировки вращающихся частей. Производители должны применять специальные приспособления для фиксации деталей и соблюдать последовательность наложения швов для компенсации напряжений.
Методы неразрушающего контроля (НК)
Для подтверждения качества сварных соединений в промышленном оборудовании недостаточно визуального осмотра. Стандартная практика включает следующие виды контроля:
- Визуальный и измерительный контроль (ВИК): проверка наличия внешних дефектов, подрезов, пор и соответствия геометрических размеров шва чертежу.
- Капиллярный контроль (цветная дефектоскопия): выявление поверхностных трещин и непроваров с помощью проникающих составов.
- Ультразвуковой контроль (УЗК): обнаружение внутренних дефектов (трещин, включений, непроваров) в толще металла.
- Радиографический контроль (РК): рентгенография сварных швов для получения объективной картины внутренней структуры соединения. Этот метод часто требуется для сосудов давления и ответственных трубопроводов.
- Гидравлические испытания: проверка герметичности сварных соединений под давлением, превышающим рабочее.
Заказчик должен заранее определить, какие виды контроля являются обязательными для конкретной партии деталей, так как это влияет на стоимость и сроки производства.
Интеграция литья и сварки: оптимизация производственного цикла
В современном промышленном машиностроении наблюдается тенденция к комбинированию методов изготовления. Чистая сварка листового металла или чистое литье не всегда являются оптимальными решениями для сложных узлов. Комбинация литья и сварки позволяет снизить себестоимость и повысить надежность изделий.
Традиционный подход, предполагающий изготовление сложного корпуса путем сварки множества листовых элементов, имеет недостатки: большое количество сварных швов повышает риск утечек, а трудоемкость сборки высока. Альтернативой является использование литых заготовок, которые затем подвергаются минимальной сварочной обработке или соединяются с другими литыми компонентами.
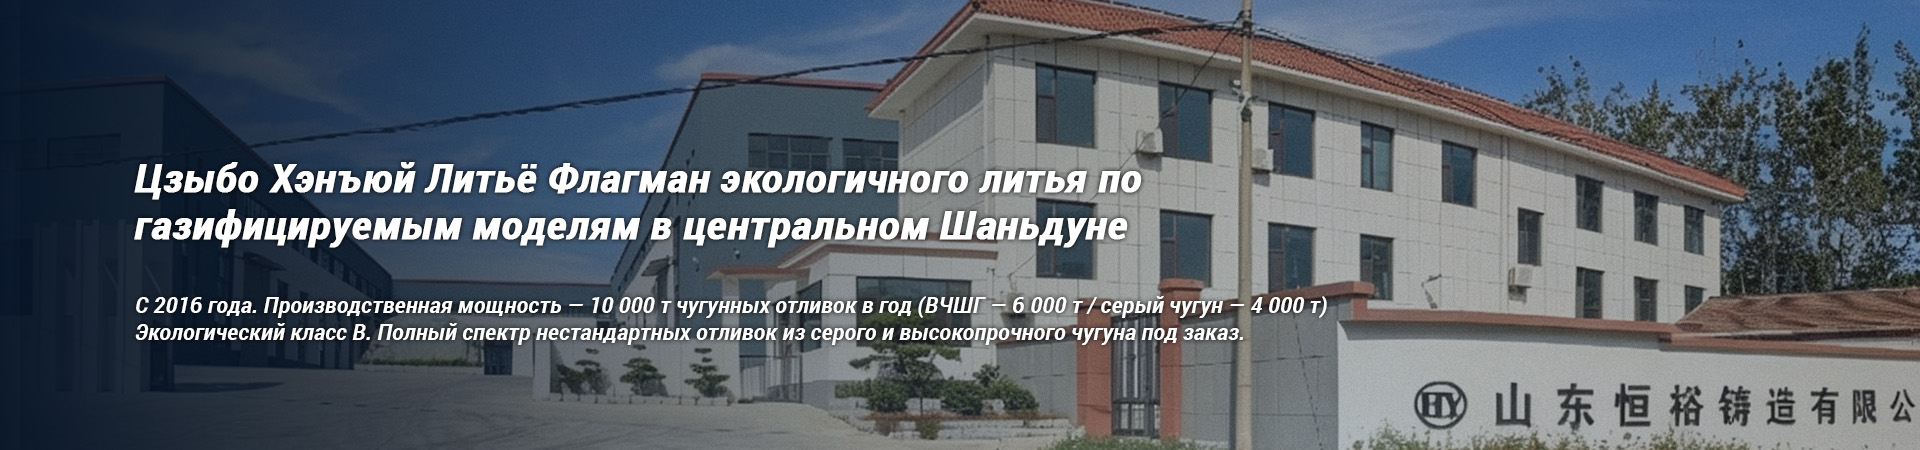
ООО «Шаньдун Хэнъюй Литейная компания» демонстрирует пример такого интегрированного подхода. Являясь российско-китайским предприятием, специализирующимся на производстве высокоточных литых изделий из чёрных металлов, компания фокусируется на технологиях, позволяющих минимизировать необходимость в сложной сварке там, где это возможно, и обеспечивать высокое качество там, где она необходима.
Компания расположена в промышленном парке Даюйкоу, в Бошаньской зоне экономического развития городского округа Цзыбо, провинция Шаньдун, Китай. Основанная в октябре 2004 года как ООО «Цзыбо Хэнъюй Машиностроительная компания», она прошла реорганизацию и сегодня функционирует как современное производство с годовым объемом выпуска до 10 000 тонн отливок.
Ключевой технологией предприятия является литьё по газифицируемым моделям (EPC). Этот метод позволяет достигать высокой геометрической точности и создавать детали сложной конфигурации без использования традиционных стержневых форм. Для заказчика это означает, что многие детали, которые ранее приходилось изготавливать сварным способом из нескольких частей, теперь могут быть получены в виде цельной литой заготовки. Это существенно сокращает количество сварных швов — потенциальных мест возникновения коррозии и протечек.
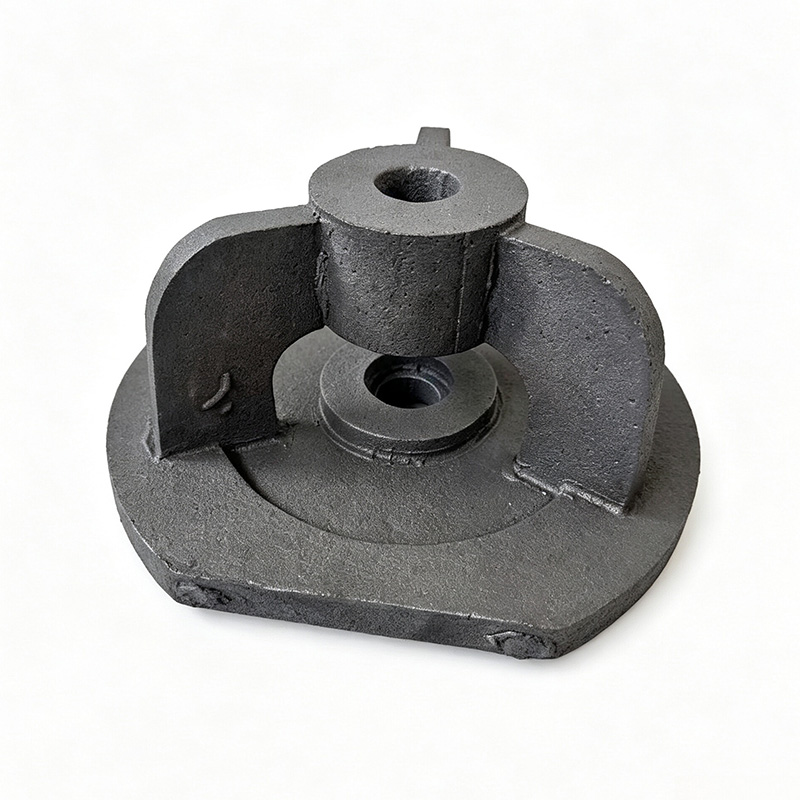
В ассортименте компании представлены корпуса судовых клапанов, основания оборудования, корпуса редукторов и гидромоторов, фильтр-клапаны, спиральные корпуса, а также корпуса насосов. Все эти изделия часто требуют последующей механической обработки и, в некоторых случаях, сварочных работ (например, приварка фланцев, патрубков или восстановление поверхностей). Наличие собственного подразделения механической обработки позволяет компании контролировать качество подготовки поверхностей под сварку, что является залогом получения качественного соединения.
Критерии выбора производителя сварных и литых компонентов
При выборе поставщика для изготовления деталей из нержавеющей стали или комбинированных узлов (литье + сварка) B2B-закупщики должны оценивать не только цену, но и технологическую зрелость предприятия. Ниже приведены ключевые параметры, которые следует учитывать.
Технологическая оснащенность и контроль качества
Наличие сертифицированной лаборатории неразрушающего контроля является обязательным требованием для поставщиков, работающих с ответственным оборудованием. Каждая партия продукции должна проходить входной, операционный и окончательный контроль. В практике ООО «Шаньдун Хэнъюй Литейная компания» система управления качеством направлена на достижение 100-процентного соответствия продукции установленным техническим условиям. Это включает химический анализ материала, механические испытания и неразрушающий контроль.
Заказчику следует запросить информацию о том, какие именно методы НК применяются на заводе-изготовителе и предоставляются ли протоколы испытаний вместе с партией товара.
Опыт работы со сложными сплавами
Не все литейные и сварочные производства имеют достаточный опыт работы с высоколегированными сталями и чугунами. Основной профиль деятельности ООО «Шаньдун Хэнъюй Литейная компания» включает литьё серого чугуна (FC по стандарту JIS), высокопрочного чугуна с шаровидным графитом (ВЧШГ) и литой стали. Понимание металлургии этих материалов критически важно при выполнении сварочных работ, например, при приварке стальных элементов к чугунным корпусам или ремонте дефектов литья.
Специалисты компании обладают компетенциями для работы с материалами, ориентированными на применение в высокотехнологичных системах: судовых клапанных комплексах, прецизионных приводных редукторах, экспортных водяных и вакуумных насосах, горно-шахтном оборудовании.
Гибкость и инженерная поддержка
Способность производителя адаптироваться под технические требования заказчика отличает надежного партнера от простого исполнителя. Компания придерживается принципов надёжного партнёрства, предлагая гибкий подход к техническим требованиям и предоставляя полный пакет сопроводительной документации, включая сертификаты качества. Все изделия разрабатываются и выпускаются под конкретные нужды клиентов, что особенно важно для нестандартного оборудования.
Важным преимуществом является наличие научно-технического сотрудничества. Долгосрочное взаимодействие в формате «производство–обучение–исследования» с Хэбэйским научно-техническим университетом, Китайской ассоциацией литейщиков и Ассоциацией литейщиков провинции Шаньдун способствует внедрению инновационных решений. Это означает, что производитель не просто выполняет чертежи, но и может предложить оптимизацию конструкции для улучшения свариваемости или литейных свойств детали.
Логистика и рынки сбыта
Для российских и международных заказчиков важна стабильность поставок. Рынок сбыта ООО «Шаньдун Хэнъюй Литейная компания» охватывает страны СНГ, Юго-Восточной Азии и Ближнего Востока. Опыт экспорта в эти регионы свидетельствует о налаженных логистических цепочках и понимании требований международных стандартов. Компания обеспечивает строгое соблюдение сроков поставки, что является критическим фактором для проектов с жестким графиком монтажа оборудования.
Экономические аспекты: стоимость и сроки
Формирование цены на сварные детали из нержавеющей стали или комбинированные лито-сварные узлы зависит от множества факторов. Прямое указание стоимости без технического задания невозможно, однако закупщик должен понимать структуру ценообразования.
Основные составляющие стоимости:
- Материал: Цена нержавеющей стали fluctuates в зависимости от биржевых котировок на никель и хром. Марка стали (AISI 304, 316, 321 и др.) существенно влияет на итоговую цену.
- Сложность геометрии: Детали сложной формы, такие как спиральные корпуса или многолапчатые рабочие колеса, требуют более дорогой оснастки и квалифицированной ручной сварки или высокоточного литья.
- Объем партии: Крупные серии позволяют амортизировать стоимость разработки технологии и изготовления моделей (для литья) или приспособлений (для сварки).
- Требования к контролю: Необходимость проведения радиографического контроля или гидравлических испытаний увеличивает стоимость каждой единицы продукции.
- Механическая обработка: Часто сварка является лишь одним из этапов. Точность посадочных мест, резьбовых соединений и плоскостей сопряжения достигается фрезерованием и токарной обработкой, что также закладывается в цену.
MOQ (минимальный объем заказа), срок производства и условия поставки необходимо согласовать с производителем индивидуально. Эти параметры зависят от модели изделия, объема заказа и степени кастомизации. Для стандартных узлов, таких как корпуса насосов или клапанов, сроки могут быть короче благодаря использованию существующих модельных комплектов. Для уникальных деталей требуется время на проектирование и подготовку производства.
Перспективы развития компании включают расширение возможностей по глубокой механической обработке и сертификации продукции по международным стандартам. Это укрепляет её позиции как поставщика высоконадёжных литых компонентов для промышленного машиностроения, способного предлагать комплексные решения, снижающие общую стоимость владения оборудованием за счет повышения надежности узлов.
Рекомендации по подготовке технического задания
Чтобы получить коммерческое предложение, максимально соответствующее потребностям, заказчику следует подготовить детальное техническое задание. Наличие четкой документации ускоряет процесс согласования и снижает риск ошибок.
В техническом задании должны быть указаны:
- Чертежи и 3D-модели: Предпочтительно в форматах STEP или IGES. Чертежи должны содержать все необходимые допуски и шероховатости поверхностей.
- Марка материала: Четкое указание стандарта (ГОСТ, AISI, DIN, JIS). Если марка не определена, следует описать условия эксплуатации (температура, среда, давление), чтобы производитель мог предложить аналог.
- Требования к сварным швам: Категория шва, необходимость зачистки, требования к внешнему виду.
- Программа испытаний: Какие виды контроля обязательны (ВИК, УЗК, РК, гидравлика).
- Объем партии и график поставок: Позволяет производителю оптимизировать загрузку мощностей.
Сотрудничество с такими предприятиями, как ООО «Шаньдун Хэнъюй Литейная компания», позволяет закрыть весь цикл производства: от литья заготовки сложной формы до механической обработки и подготовки под сварку. Такой комплексный подход исключает проблемы совместимости материалов и ответственности между разными подрядчиками, обеспечивая единое окно контроля качества.
В заключение, выбор между чистой сваркой, чистым литьем или комбинированной технологией должен основываться на технико-экономическом обосновании конкретного узла. Для массовых и сложных деталей литье по выплавляемым или газифицируемым моделям часто оказывается более выгодным и надежным решением, чем сварка из листового металла. Однако там, где требуется оперативность или уникальная конструкция, качественная аргонодуговая или полуавтоматическая сварка остается незаменимой. Ключ к успеху — в партнерстве с производителем, обладающим компетенциями в обеих областях и способным предложить оптимальное технологическое решение.