Пальцы из нержавеющей стали: производители и поставщики оптом
2026-10-04
- Технические требования к пальцам из нержавеющей стали в промышленном оборудовании
- Ключевые критерии выбора поставщика и производителя
- Производственные технологии: литье против механической обработки
- Контроль качества и сертификация продукции
- Логистика и коммерческие условия оптовых поставок
- Часто задаваемые вопросы (FAQ) при закупке промышленных пальцев
- Заключение и рекомендации по выбору партнера
Технические требования к пальцам из нержавеющей стали в промышленном оборудовании
Пальцы, оси и шарнирные соединения являются критически важными элементами конструкции в широком спектре промышленного оборудования. Их основная функция заключается в обеспечении подвижности узлов, передаче нагрузок и сохранении геометрической целостности механизмов при динамических воздействиях. В условиях агрессивных сред, высоких температур или постоянного контакта с влагой традиционные конструкционные стали часто оказываются недостаточно долговечными. Именно в таких случаях на первый план выходят пальцы из нержавеющей стали, которые обеспечивают необходимый баланс между механической прочностью и коррозионной стойкостью.
Для B2B-закупщиков и инженеров-конструкторов выбор материала для этих компонентов не сводится только к маркировке «нержавеющая сталь». Необходимо учитывать класс стали, метод производства (литье, ковка, механическая обработка), требования к точности размеров и условия последующей эксплуатации. Неправильный выбор может привести к преждевременному износу сопрягаемых деталей, заклиниванию механизмов или разрушению узла под нагрузкой.
В данной статье рассматриваются ключевые аспекты выбора поставщиков, технические особенности производства подобных изделий и критерии оценки качества, которые позволяют минимизировать риски при оптовых закупках промышленных комплектующих.
Роль материалов и условий эксплуатации
Нержавеющие стали представляют собой группу железных сплавов, содержащих не менее 10,5–12% хрома, что обеспечивает формирование на поверхности пассивной оксидной пленки, защищающей металл от коррозии. Однако для пальцев и осей, работающих на износ и срез, важна не только химическая стойкость, но и механические характеристики: предел текучести, твердость и ударная вязкость.
В зависимости от условий применения, пальцы из нержавеющей стали могут изготавливаться из различных марок сталей:
- Аустенитные стали (например, аналоги AISI 304, AISI 316): Обладают высокой коррозионной стойкостью в нейтральных и слабоагрессивных средах. Хорошо поддаются обработке, но имеют относительно низкую твердость в исходном состоянии. Часто используются в пищевой промышленности, судостроении и химическом машиностроении, где приоритетом является отсутствие ржавчины, а нагрузки носят умеренный характер.
- Мартенситные и мартенситно-ферритные стали (например, аналоги AISI 410, AISI 420, AISI 440): Эти марки способны закаливаться до высоких значений твердости, что делает их предпочтительными для деталей, подверженных абразивному износу и высоким контактным напряжениям. Они широко применяются в насосном оборудовании, арматуре и тяжелых механизмах.
- Дуплексные стали: Сочетают высокую прочность и отличную коррозионную стойкость, особенно в хлоридсодержащих средах. Используются в offshore-секторе и нефтегазовой отрасли.
При заказе партии важно четко специфицировать требуемый класс материала, так как визуальное отличие между марками отсутствует, а разница в эксплуатационных свойствах может быть существенной.
Ключевые критерии выбора поставщика и производителя
Рынок промышленных комплектующих предлагает множество вариантов sourcing, однако для ответственных узлов, таких как пальцы и оси, решающее значение имеет не только цена, но и технологическая дисциплина производителя. Оптовая закупка подразумевает долгосрочное сотрудничество, поэтому оценка потенциального партнера должна базироваться на объективных производственных_capability_ и системах контроля качества.
При выборе производителя пальцев из нержавеющей стали следует обращать внимание на следующие аспекты:
- Специализация на литье и механической обработке: Производство сложных геометрических форм часто экономически целесообразно осуществлять методом литья с последующей механической обработкой рабочих поверхностей. Наличие у завода собственных литейных цехов и станочного парка позволяет контролировать весь цикл производства, снижая зависимость от субподрядчиков и риски нарушения сроков.
- Технологические возможности: Способность предприятия работать с различными типами нержавеющих сталей, выполнять термическую обработку (закалку, отпуск) и обеспечивать заданные допуски точности. Для высокоточных узлов критически важно наличие современного измерительного оборудования.
- Опыт работы с международными стандартами: Понимание требований ГОСТ, ISO, DIN или JIS необходимо для обеспечения взаимозаменяемости деталей. Производитель должен иметь опыт оформления технической документации и сертификатов качества, соответствующих требованиям рынка сбыта (в том числе стран СНГ).
- Гибкость и масштаб производства: Возможность выполнения как крупных серийных заказов, так и партий со сложной кастомизацией под индивидуальные чертежи заказчика.
Пример интеграции производственных компетенций: ООО «Шаньдун Хэнъюй Литейная компания»
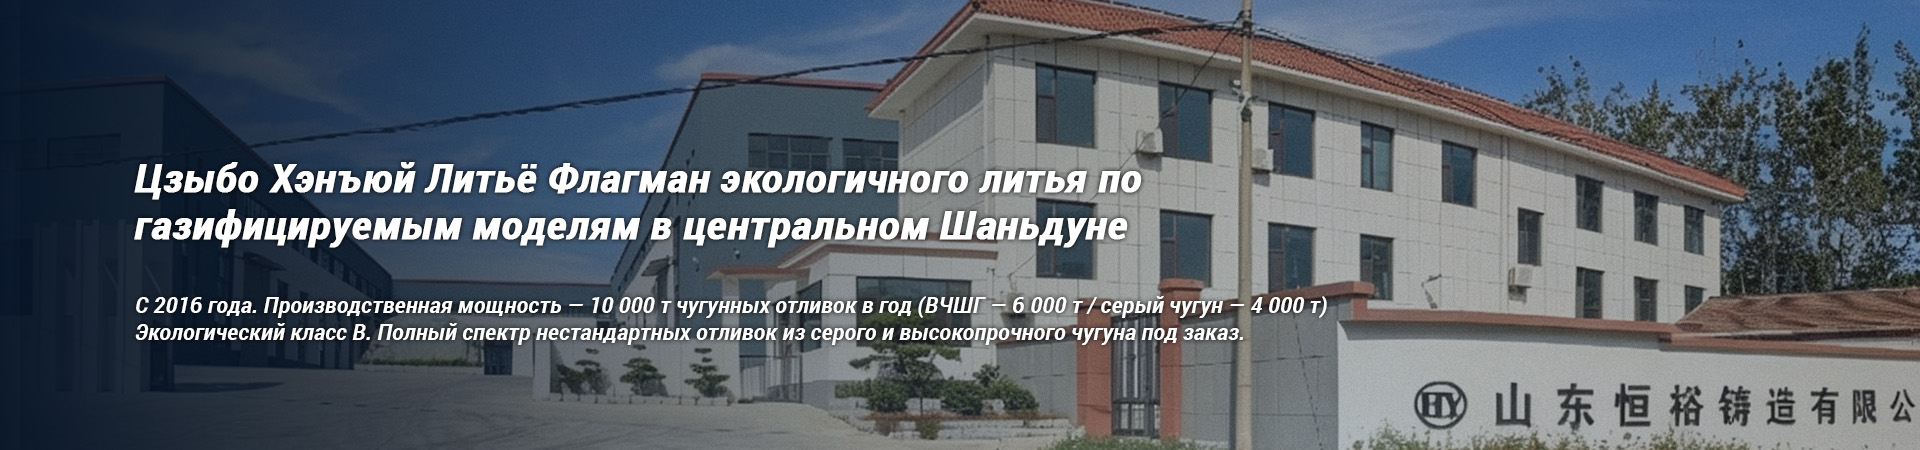
В качестве примера предприятия, сочетающего литейное производство и глубокую механическую обработку, можно рассмотреть ООО «Шаньдун Хэнъюй Литейная компания» (Shandong Hengyu Casting Co., Ltd.). Это российско-китайское предприятие, основанное в 2004 году и расположенное в промышленном парке Даюйкоу (город Цзыбо, провинция Шаньдун, Китай), специализируется на производстве высокоточных литых изделий для промышленного оборудования.
Хотя основной профиль компании исторически связан с литьем черных металлов (серый чугун, ВЧШГ, литая сталь), ее производственная база и технологические процессы демонстрируют подход, востребованный при изготовлении сложных металлических компонентов. Годовая производственная мощность предприятия достигает 10 000 тонн отливок, что свидетельствует о способности закрывать потребности крупных оптовых заказчиков.
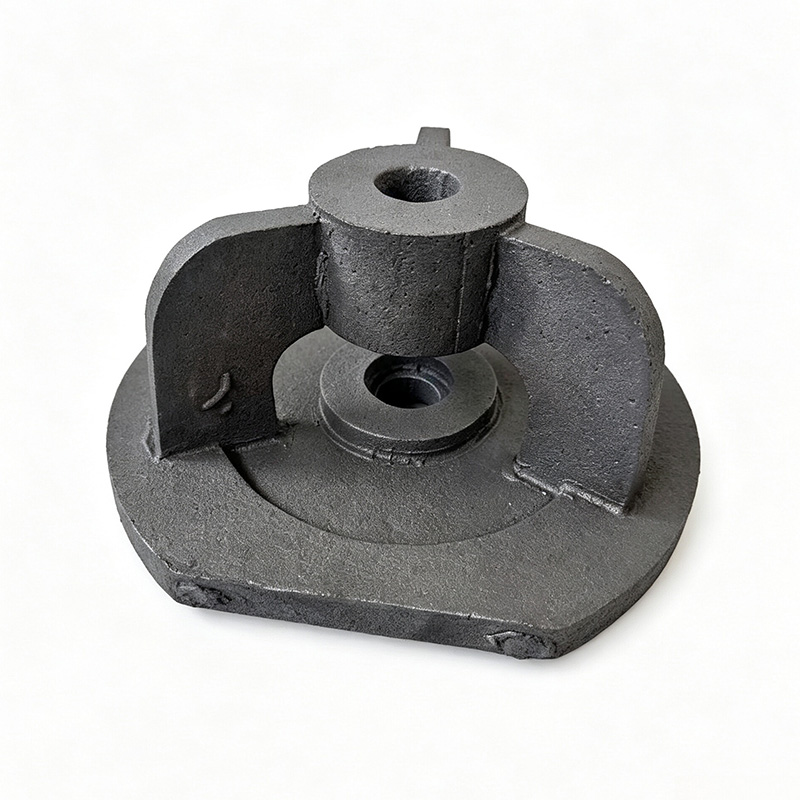
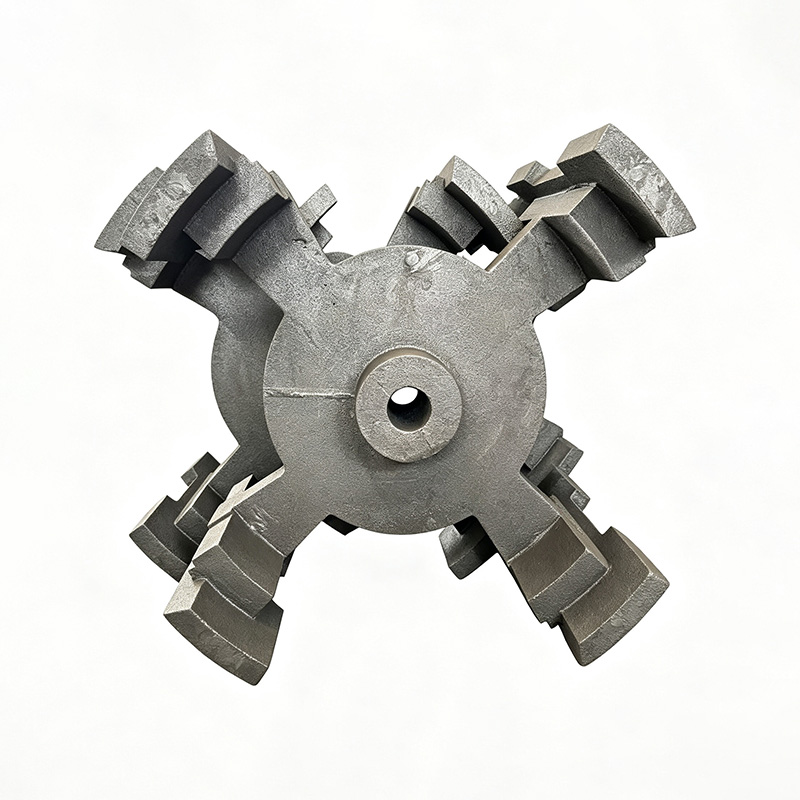
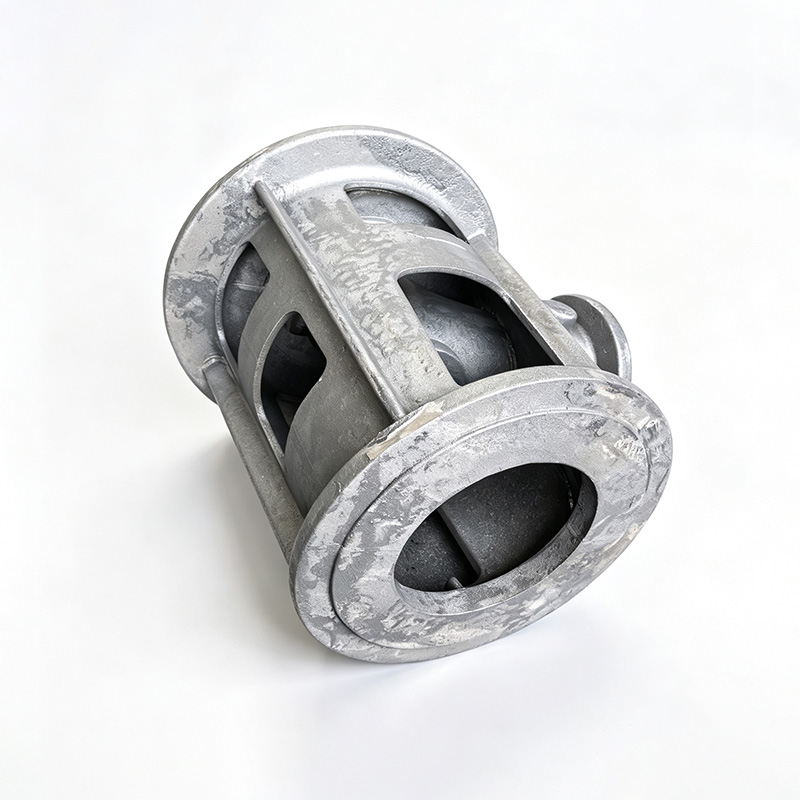
Ключевой технологией компании является литье по газифицируемым моделям (EPC). Этот метод позволяет достигать высокой геометрической точности и создавать детали сложной конфигурации с минимальными припусками на механическую обработку. Для производителей пальцев и осей сложной формы (например, с внутренними каналами смазки или нестандартными крепежными элементами) такая технология может быть существенно более эффективной по сравнению с традиционным песчано-глинистым литьем или исключительно механической обработкой из прутка.
Система управления качеством ООО «Шаньдун Хэнъюй» направлена на 100-процентное соответствие продукции техническим условиям. Каждая партия проходит входной, операционный и окончательный контроль, включая неразрушающий контроль, химический анализ и механические испытания. Такой подход критически важен при поставке комплектующих для ответственных узлов, где скрытые дефекты материала недопустимы.
Компания осуществляет механическую обработку отливок, что позволяет поставлять клиентам готовые детали, полностью соответствующие чертежам. Опыт работы с такими изделиями, как корпуса судовых клапанов, основания оборудования, корпуса редукторов и гидромоторов, подтверждает компетенцию предприятия в работе с прецизионными требованиями к геометрии и посадочным размерам. Рынок сбыта компании охватывает страны СНГ, Юго-Восточной Азии и Ближнего Востока, что говорит о наличии опыта экспортных поставок и понимания логистических и документальных требований этих регионов.
Производственные технологии: литье против механической обработки
При организации поставок пальцев из нержавеющей стали закупщики часто сталкиваются с выбором между двумя основными методами производства: полной механической обработкой из проката (прутков) и литьем с последующей доработкой. Выбор зависит от формы детали, объема партии и требований к структуре металла.
| Критерий | Механическая обработка из прутка | Литье (в т.ч. EPC) с мехобработкой |
|---|---|---|
| Геометрия | Ограничена телами вращения и простыми формами. Сложные элементы требуют сборки. | Возможность создания сложных пространственных форм, внутренних полостей, бобышек. |
| Структура металла | Однородная, направленная волокнистость после прокатки. Высокая усталостная прочность. | Зависит от технологии литья. Требуется контроль отсутствия пор и раковин. |
| Материалоотдача | Низкая при сложных формах (большой объем стружки). | Высокая, особенно при использовании технологий точного литья (минимальные припуски). |
| Экономическая эффективность | Выгодна для простых цилиндрических пальцев и малых серий. | Выгодна для сложных деталей и крупносерийного производства. |
| Точность размеров | Очень высокая (до микронных допусков). | Высокая, но требует финишной механической обработки посадочных мест. |
Для стандартных цилиндрических пальцев чаще всего применяется механическая обработка, так как она обеспечивает наилучшую чистоту поверхности и точность диаметра. Однако если палец является частью более сложного узла (например, имеет рычаги, фланцы или нестандартные головки), литье становится безальтернативным или более экономичным вариантом.
Технология литья по газифицируемым моделям (EPC), применяемая на предприятии ООО «Шаньдун Хэнъюй», позволяет объединить преимущества литья (сложная форма) и высокой точности. Отсутствие стержней и использование вакуума при заливке уменьшают количество дефектов, что особенно важно для нержавеющих сталей, склонных к образованию газовых пор при нарушении режимов плавки.
Контроль качества и сертификация продукции
В B2B-сегменте качество поставляемых металлических изделий не может оцениваться только визуально. Для пальцев из нержавеющей стали, работающих в нагруженных узлах, обязательным является предоставление пакета документов, подтверждающих соответствие заявленным характеристикам.
Необходимые документы и тесты
При оптовой закупке следует требовать от поставщика предоставления следующих данных:
- Сертификат на материал (Mill Certificate): Документ от сталеплавильного завода, подтверждающий химический состав плавки (содержание Cr, Ni, Mo, C и других элементов). Это гарантирует, что использована именно та марка нержавеющей стали, которая была заказана.
- Протоколы механических испытаний: Данные о пределе прочности, пределе текучести, относительном удлинении и ударной вязкости. Для некоторых применений может потребоваться указание твердости по Бринеллю (HB) или Роквеллу (HRC).
- Результаты неразрушающего контроля (NDT): Для литых деталей критически важно отсутствие внутренних дефектов. Методы контроля могут включать ультразвуковой контроль (UT), радиографический контроль (RT) или капиллярный контроль (PT) для выявления поверхностных трещин.
- Отчет о размерном контроле: Подтверждение того, что критические размеры (диаметры, длина, допуски посадок) соответствуют чертежу.
Компании с развитой культурой производства, такие как ООО «Шаньдун Хэнъюй Литейная компания», интегрируют эти проверки в производственный процесс. Система контроля качества, включающая входной контроль сырья, операционный контроль на этапах литья и обработки, а также финальную инспекцию, позволяет минимизировать риск попадания бракованной продукции к клиенту. Сотрудничество с научно-техническими институтами и ассоциациями литейщиков Китая способствует внедрению передовых методов диагностики и контроля.
Важность соблюдения допусков
Пальцы часто работают в парах трения или в качестве осей вращения. Несоблюдение допусков может привести к двум крайностям:
1. Чрезмерно плотная посадка: Приводит к заклиниванию, росту температуры и быстрому износу.
2. Чрезмерно свободная посадка: Вызывает ударные нагрузки, вибрацию и усталостное разрушение отверстия в сопрягаемой детали.
Поэтому при заказе необходимо четко указывать классы точности (например, по ISO 286) для всех критических поверхностей. Производители, обладающие парком современных станков с ЧПУ, способны гарантировать соблюдение жестких допусков, необходимых для высокотехнологичных систем, таких как прецизионные приводные редукторы или насосное оборудование.
Логистика и коммерческие условия оптовых поставок
Организация поставок промышленных комплектующих из-за рубежа требует тщательного планирования. Для российских закупщиков работа с производителями из Китая, такими как ООО «Шаньдун Хэнъюй», имеет ряд преимуществ, включая географическую близость, развитую логистическую инфраструктуру и опыт работы со странами СНГ.
Факторы формирования стоимости
Цена на пальцы из нержавеющей стали не является фиксированной величиной и зависит от множества переменных. Закупщикам следует учитывать следующие составляющие_cost_:
- Стоимость сырья: Цены на никель, хром и молибден волатильны на мировых биржах. Марки стали с высоким содержанием легирующих элементов (например, AISI 316) будут значительно дороже, чем AISI 304 или 400-й серии.
- Сложность изготовления: Детали, требующие многоосевой обработки, сложного литья или специальной термической обработки, стоят дороже простых цилиндрических пальцев.
- Объем партии (MOQ): Минимальный объем заказа влияет на цену за единицу. Крупные партии позволяют амортизировать затраты на настройку оборудования и подготовку литейных форм.
- Упаковка и маркировка: Для предотвращения повреждений при транспортировке и коррозии (даже для нержавейки в условиях конденсата) требуется качественная упаковка. Индивидуальная маркировка каждой детали также увеличивает стоимость.
- Логистика и таможенные платежи: Условия поставки (EXW, FOB, CIF, DDP) определяют, кто несет расходы на фрахт, страхование и таможенную очистку.
Точная стоимость всегда рассчитывается индивидуально после предоставления технических чертежей, спецификации материалов и требуемого объема. Попытки ориентироваться на среднерыночные цены без учета специфики детали могут привести к ошибкам в бюджетировании.
Сроки производства и поставки
Срок выполнения заказа зависит от загруженности завода, наличия сырья и сложности технологического процесса. Для литья необходимо время на изготовление моделей и форм, что может составлять несколько недель для новых изделий. Механическая обработка обычно занимает меньше времени, но зависит от очереди на станки.
Надежные поставщики, такие как ООО «Шаньдун Хэнъюй Литейная компания», придерживаются принципов строгого соблюдения сроков поставки. При планировании закупок рекомендуется закладывать временной буфер на таможенное оформление и внутреннюю логистику. Гибкий подход к техническим требованиям и возможность предоставления полного пакета сопроводительной документации упрощают процесс приемки товара на складе покупателя.
Часто задаваемые вопросы (FAQ) при закупке промышленных пальцев
1. Можно ли использовать пальцы из нержавеющей стали вместо углеродистой стали с покрытием?
Да, но с оговорками. Нержавеющая сталь обеспечивает сквозную коррозионную стойкость, тогда как покрытие (цинк, хром) может повредиться в процессе монтажа или эксплуатации, открывая путь коррозии. Однако нержавеющие стали могут иметь меньшую поверхностную твердость по сравнению с закаленной углеродистой сталью. Если условием эксплуатации является высокий абразивный износ, необходимо выбирать мартенситные нержавеющие стали или предусматривать дополнительную термообработку.
2. Как проверить качество нержавеющей стали при приемке товара?
Визуальный осмотр не позволяет определить марку стали. Для экспресс-проверки можно использовать качественные реактивы (капли), которые меняют цвет в зависимости от содержания никеля и хрома, но этот метод не является точным. Единственным достоверным способом является спектральный анализ в лаборатории или проверка сертификата качества (Mill Certificate) от производителя сырья, который должен сопровождать партию. Также важно проверять геометрические размеры калибрами.
3. Какие данные нужно предоставить производителю для расчета стоимости?
Для получения точного коммерческого предложения необходимо предоставить:
- Чертежи изделия с указанием всех размеров, допусков и шероховатости поверхностей.
- Требования к материалу (марка стали по международному или национальному стандарту).
- Требуемый объем партии.
- Требования к упаковке и маркировке.
- Условия поставки (Incoterms).
Если деталь изготавливается методом литья, полезно указать предполагаемые места установки литников и требования к их удалению.
4. Подходит ли технология EPC для всех типов пальцев?
Литье по газифицируемым моделям (EPC) наиболее эффективно для деталей средней и большой сложности, а также для средних и крупных серий. Для очень простых цилиндрических пальцев малого диаметра механическая обработка из прутка может быть дешевле и быстрее. Однако для пальцев с нестандартными головками, фланцами или внутренними каналами EPC предоставляет значительные преимущества в точности и отсутствии необходимости в сложной стержневой оснастке.
Заключение и рекомендации по выбору партнера
Выбор поставщика пальцев из нержавеющей стали — это стратегическое решение, влияющее на надежность всего производственного оборудования конечного пользователя. Ошибки в выборе материала или неточности в изготовлении могут привести к дорогостоящим простоям и ремонтам.
Для успешной реализации проектов снабжения рекомендуется:
- Четко формулировать технические требования, включая марку стали, термообработку и допуски.
- Отдавать предпочтение производителям с полным циклом производства (литье + мехобработка + контроль), что снижает риски срывов сроков и ухудшения качества.
- Требовать предоставления полного пакета документов о качестве, включая сертификаты на материал и протоколы испытаний.
- Рассматривать партнеров с доказанным опытом работы на международных рынках и наличием сертифицированных систем контроля качества.
Такие предприятия, как ООО «Шаньдун Хэнъюй Литейная компания», демонстрируют, что сочетание современных литейных технологий (EPC), мощной производственной базы (до 10 000 тонн в год) и строгого контроля качества позволяет поставлять высоконадежные компоненты для ответственных промышленных применений. Ориентация на технологическое лидерство, ответственность перед клиентами и постоянное совершенствование процессов делают таких партнеров надежным звеном в цепочке поставок промышленного оборудования.
При планировании закупок не стоит экономить на этапе технической согласования. Время, потраченное на уточнение чертежей и условий производства, многократно окупается стабильностью поставок и качеством получаемой продукции. Для получения детального расчета и консультации по технологическим возможностям производства рекомендуется направлять запросы непосредственно инженерам завода-изготовителя, предоставляя полную техническую документацию.