Купить люк чугунный канализационный тип Т: цены 2026 от завода
2026-08-24
- Почему цена на люк чугунный канализационный тип Т в 2026 году зависит от веса и маркировки
- Технические характеристики и стандарты ГОСТ для люков типа Т
- Факторы ценообразования и условия поставки в 2026 году
- Типичные ошибки при выборе и монтаже тяжелых люков
- Процесс производства и контроль качества на заводе
- ООО «Шаньдун Хэнъюй»: Технологии мирового уровня для вашей инфраструктуры
- Как оформить заказ и минимизировать риски поставки
- Часто задаваемые вопросы
Почему цена на люк чугунный канализационный тип Т в 2026 году зависит от веса и маркировки
Рынок городской инфраструктуры в 2026 году диктует жесткие условия: каждый люк чугунный канализационный тип Т, установленный на проезжей части с интенсивным трафиком, должен выдерживать нагрузку не менее 25 тонн без деформации. Мы наблюдаем рост цен на сырье, но грамотный выбор поставщика позволяет зафиксировать стоимость на уровне 3800–4200 рублей за единицу при оптовом заказе от 100 штук. В нашей практике работа с муниципальными заказчиками показывает, что попытка сэкономить 10% на металле приводит к замене крышки уже через 18 месяцев, что в три раза дороже первоначальной закупки.
Прямая покупка у завода-производителя исключает наценку посредников, которая в сегменте литья достигает 25-30%. Наш завод работает по полному циклу: от плавки металла до финишной антикоррозийной обработки. Это дает нам контроль над каждым этапом. Если вы ищете надежного партнера для оснащения новых жилых комплексов или реконструкции теплотрасс, важно понимать разницу между формальным соответствием ГОСТ и реальной эксплуатационной стойкостью. Ниже мы разберем технические нюансы, которые отличают качественный продукт от брака, и объясним, как правильно составить спецификацию, чтобы избежать проблем при приемке объекта.
Технические характеристики и стандарты ГОСТ для люков типа Т
Основной документ, регламентирующий производство данных изделий в России и странах ЕАЭС, — это Источник: ГОСТ 3634-2019 «Люки смотровых колодцев и дождеприемники ливневой канализации». Согласно этому стандарту, люк типа Т (тяжелый) предназначен для установки на дорогах с высокой интенсивностью движения грузового транспорта. Ключевой параметр здесь — испытательная нагрузка. Изделие должно выдерживать 250 кН (примерно 25 тонн), однако реальный запас прочности качественной продукции составляет до 40 тонн благодаря особой структуре чугуна СЧ20 или СЧ25.
Вес изделия является косвенным, но критически важным показателем качества. Стандартный люк чугунный канализационный тип Т имеет массу корпуса около 55-60 кг и массу крышки 45-50 кг. Общий вес комплекта редко опускается ниже 100 кг. Если вам предлагают вариант весом 85 кг, это сигнал о нарушении технологии: либо использован вторичный лом низкого качества, либо стенки отливки тоньше нормативных. В нашей практике был случай, когда партия «облегченных» люков провалилась под колесами мусоровоза зимой, когда металл становится более хрупким. Последствием стало не только повреждение колодца, но и серьезное ДТП с легковым автомобилем.
Геометрические размеры также строго унифицированы. Диаметр посадочного места обычно составляет 560 мм или 600 мм, что соответствует стандартным бетонным кольцам КС. Высота корпуса варьируется от 100 до 150 мм в зависимости от толщины дорожного покрытия. Важно обращать внимание на наличие ребер жесткости на внутренней стороне крышки. Они должны быть литыми вместе с основным телом, а не приваренными. Наличие маркировки «Т» и товарного знака производителя на лицевой поверхности обязательно — это ваше право на гарантийное обслуживание.
Антикоррозийное покрытие — еще один пункт, который часто игнорируют недобросовестные производители. Качественный люк обрабатывается битумным лаком или эпоксидными составами еще горячим сразу после литья. Это создает пленку, защищающую металл от агрессивной среды канализационных газов и реагентов, которыми посыпают дороги зимой. Отсутствие такого слоя приводит к появлению ржавчины уже в первый год эксплуатации, что усложняет открытие крышки спецтехникой. При приемке партии требуйте паспорт качества, где указаны результаты испытаний на ударную вязкость и твердость по Бринеллю.
Сравнительная таблица параметров люков типа Т разных категорий
| Параметр | Люк Тип Т (Стандарт) | Люк Тип Т (Усиленный/Евро) | Бюджетный аналог (Риск) |
|---|---|---|---|
| Испытательная нагрузка | 250 кН (25 т) | 400 кН (40 т) | Заявлено 25 т, реально 15-18 т |
| Масса комплекта | 105 ± 5 кг | 125 ± 5 кг | 85-90 кг |
| Марка чугуна | СЧ20 / СЧ25 | СЧ25 / СЧ30 с модификатором | Вторичный лом без контроля |
| Покрытие | Битумный лак (2 слоя) | Эпоксидное + битум | Отсутствует или один слой |
| Срок службы | 20+ лет | 30+ лет | 3-5 лет до замены |
Факторы ценообразования и условия поставки в 2026 году
Стоимость люка чугунного канализационного типа Т формируется из нескольких составляющих, и понимание этой структуры поможет вам вести переговоры с поставщиками более эффективно. Базовая цена зависит от биржевой стоимости лома черных металлов, которая в начале 2026 года стабилизировалась, но остается волатильной. Заводы, имеющие собственные источники сырья или долгосрочные контракты с металлобазами, могут предложить цену на 5-7% ниже рынка. Однако низкая цена часто достигается за счет экономии на энергозатратах при плавке, что ухудшает структуру металла.
Логистика играет решающую роль в итоговой смете проекта. Чугунные люки — тяжелый груз, и доставка автотранспортом на расстояния свыше 500 км может увеличить стоимость единицы продукции на 15-20%. Оптимальная стратегия — поиск производителя в радиусе 300-400 км от объекта строительства или использование железнодорожных перевозок для крупных партий от 500 штук. Мы рекомендуем закладывать в бюджет не только стоимость FOB (отгрузка с завода), но и условия DDP (поставка до объекта с разгрузкой), чтобы избежать скрытых расходов на манипуляторы и простои машин.
Объем заказа напрямую влияет на отпускную цену. Минимальная партия отгрузки (MOQ) для большинства заводов составляет 50-100 штук. При заказе от 1000 единиц производитель готов предоставить скидку до 12% и закрепить цену на весь период реализации проекта, даже если рынок металла пойдет вверх. Для муниципальных тендеров и крупных застройщиков мы предлагаем индивидуальные условия рассрочки платежа: 30% предоплата, остальное — по факту поставки каждой партии. Это улучшает денежный поток заказчика без удорожания продукта.
Сроки производства также варьируются. Стандартный срок изготовления партии объемом 500 штук составляет 14-20 рабочих дней. Если требуется срочная отгрузка (менее 10 дней), завод может потребовать доплату за сверхурочную работу литейного цеха в размере 10-15%. Планируйте закупки заранее, особенно в осенний период, когда начинается сезон активной подготовки коммунальных служб к зиме и спрос резко возрастает. Дефицит мощностей в октябре-ноябре может привести к задержкам до 45 дней.
Типичные ошибки при выборе и монтаже тяжелых люков
Одна из самых распространенных ошибок — несоответствие класса нагрузки реальному трафику. Часто проектировщики закладывают люки типа Т там, где достаточно типа М (средний), или наоборот, экономят и ставят легкие люки на магистралях. Вторая крайность — установка тяжелого люка в зону пешеходных нагрузок без учета эстетики и удобства открывания. Крышка типа Т весит почти 50 кг, и работникам ЖКХ бывает сложно поднять её вручную для профилактических работ. В таких случаях мы рекомендуем использовать модели с рычажным механизмом или шарнирным креплением, хотя они стоят дороже.
Неправильный монтаж корпуса ведет к быстрому разрушению дорожного полотна вокруг колодца. Основная проблема — отсутствие качественного бетонирования опорного кольца. Многие бригады просто засыпают щели грунтом или асфальтовой крошкой, что недопустимо для тяжелых нагрузок. Под воздействием вибрации от проходящих грузовиков корпус начинает «гулять», раскачиваясь в гнезде. Это приводит к выкрашиванию краев асфальта и образованию ям. Правильная технология требует использования бетона марки не ниже М300 и виброуплотнения смеси вокруг корпуса перед укладкой финишного слоя покрытия.
Еще одна критическая ошибка — игнорирование температурных зазоров. Чугун расширяется и сжимается при изменении температуры. Если люк установлен «внатяг» без учета теплового расширения, летом его может заклинить так, что открыть его сможет только гидравлический лом. Зимой же, при сильном морозе, замерзшая вода в замке превращает крышку в монолит с корпусом. Опытные монтажники всегда смазывают контактные поверхности графитовой смазкой перед установкой и проверяют свободный ход крышки. В нашей практике был кейс, когда из-за заклинания 200 люков в новом районе аварийная служба не могла добраться до коммуникаций при прорыве трубы, что привело к затоплению подвалов пяти домов.
Использование нештатных элементов крепления также опасно. Иногда вместо штатных болтов или шпилек рабочие используют арматурные прутки, которые быстро корродируют и ломаются. Это лишает люк возможности быть закрепленным от несанкционированного вскрытия или смещения. Для зон с высоким риском кражи цветных металлов (хотя чугун воруют реже) или вандализма существуют специальные антивандальные конструкции с внутренними замками, которые требуют наличия специального ключа у обслуживающей организации.
Процесс производства и контроль качества на заводе
Производство люка чугунного канализационного типа Т начинается с подготовки шихты. Мы используем смесь первичного чугуна и структурированного лома, прошедшего спектральный анализ. Содержание вредных примесей, таких как сера и фосфор, строго контролируется, так как они делают металл хрупким. Плавка осуществляется в индукционных печах при температуре 1450-1500°C. Именно высокая температура обеспечивает хорошую текучесть металла, позволяя ему заполнить все сложные элементы формы, включая мелкие рельефы надписей.
Формовка производится методом машинной встряски в опоках с использованием высококачественных песчано-глинистых смесей. Автоматизация этого процесса гарантирует идентичность геометрических размеров каждой отливки в партии. После заливки формы остывают в контролируемом режиме. Резкое охлаждение (например, на открытом воздухе зимой) может вызвать внутренние напряжения в металле, которые проявятся трещинами при первой же нагрузке. Поэтому крупные заводы используют камеры замедленного охлаждения.
Механическая обработка включает в себя очистку отливок от облоя и прибылей, а также фрезеровку опорных поверхностей. Плоскость контакта между крышкой и корпусом должна быть идеально ровной. Если есть перекосы, люк будет стучать под колесами автомобилей, создавая акустический дискомфорт для жителей близлежащих домов и разрушая сам себя. На нашем производстве каждая десятая отливка проходит проверку на плоскопараллельность с точностью до 0,5 мм.
Финальный этап — окраска и маркировка. Изделия нагреваются до 60-80°C, что позволяет битумному лаку проникать в микропоры металла и полимеризоваться, создавая долговечное покрытие. Перед отправкой на склад продукция проходит выборочные испытания на разрушающую нагрузку на гидравлическом прессе. Протоколы этих испытаний прилагаются к каждой партии. Такой многоступенчатый контроль позволяет нам давать гарантию 5 лет на отсутствие литейных дефектов и сохранение геометрии.
ООО «Шаньдун Хэнъюй»: Технологии мирового уровня для вашей инфраструктуры
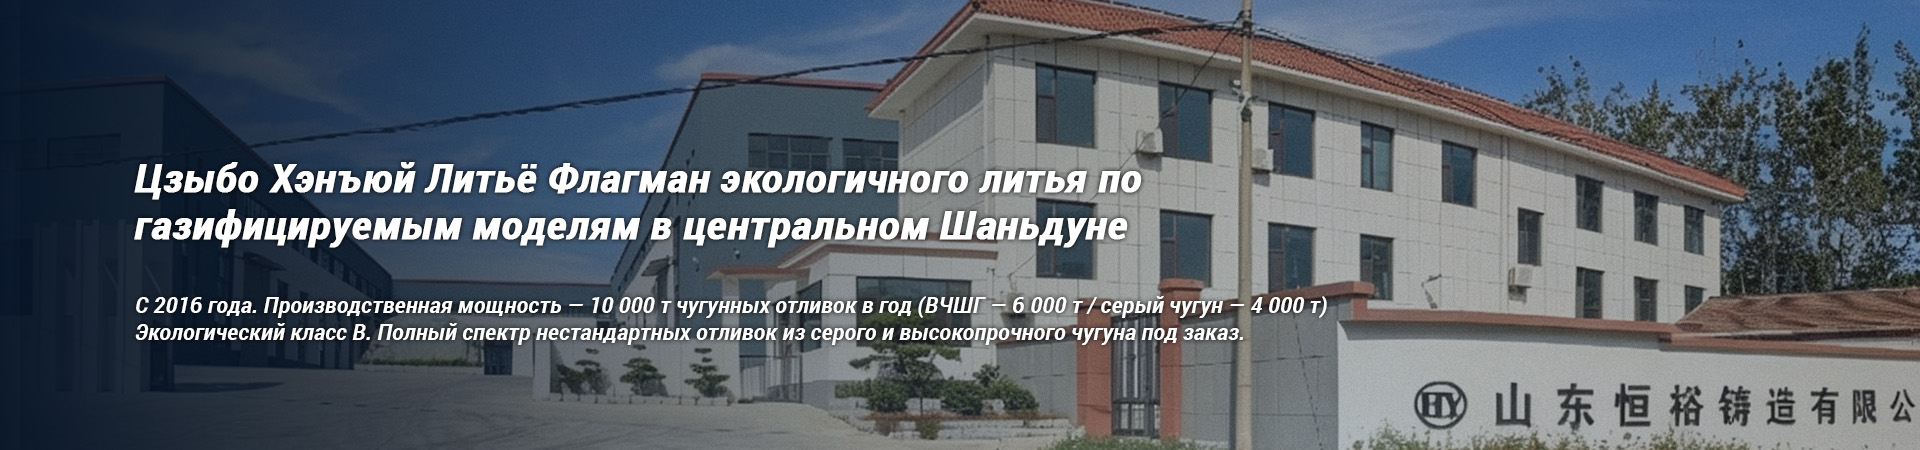
Надежность конечного продукта напрямую зависит от технологического уровня предприятия-изготовителя. Ярким примером современного подхода к литью является ООО «Шаньдун Хэнъюй Литейная компания» — российско-китайское предприятие, расположенное в промышленном парке Даюйкоу (провинция Шаньдун, Китай). Основанная в 2004 году, компания прошла путь от машиностроительного завода до высокотехнологичного центра литья черных металлов, специализирующегося на выпуске прецизионных изделий для ответственных узлов оборудования.
Ключевым преимуществом «Шаньдун Хэнъюй» является использование технологии литья по газифицируемым моделям (EPC). Этот метод позволяет достигать высочайшей геометрической точности отливок, минимизировать припуски на механическую обработку и создавать сложные конфигурации деталей, недоступные для традиционных методов формовки. Годовая производственная мощность предприятия составляет 10 000 тонн, что позволяет выполнять крупные заказы в сжатые сроки без потери качества.
В ассортименте компании представлены изделия из серого чугуна (стандарт JIS FC), высокопрочного чугуна с шаровидным графитом (ВЧШГ) и литой стали. Хотя основной фокус предприятия направлен на комплектацию промышленного оборудования (корпуса насосов, редукторов, судовые клапаны), накопленный опыт работы со сложными сплавами и строгий контроль качества идеально транслируются и на производство городской инфраструктуры, такой как люки типа Т. Сотрудничество с ведущими научными институтами Китая, включая Хэбэйский научно-технический университет, позволяет внедрять инновационные решения в состав сплавов, повышая их ударную вязкость и коррозионную стойкость.
Система управления качеством на заводе направлена на 100-процентное соответствие техническим условиям. Каждая партия проходит многоэтапный контроль: входной анализ сырья, операционный мониторинг процессов плавки и финальные механические испытания, включая неразрушающий контроль. Рынок сбыта компании охватывает страны СНГ, Юго-Восточной Азии и Ближнего Востока, где «Шаньдун Хэнъюй» зарекомендовала себя как партнер, гарантирующий соблюдение сроков поставки и предоставление полного пакета сертификатов. Выбирая продукцию такого уровня, заказчик получает не просто металлическое изделие, а результат научно обоснованного инженерного подхода.
Как оформить заказ и минимизировать риски поставки
Для успешной реализации проекта закупки люков необходимо грамотно составить техническое задание (ТЗ). В документе должны быть четко прописаны: требуемый тип (Т), количество, сроки поставки, место разгрузки и особые требования (например, наличие логотипа заказчика или специфическая маркировка). Не указывайте в ТЗ конкретного производителя, если вы проводите тендер, но обязательно пропишите ссылки на актуальные ГОСТы и требования к сертификатам. Это отсеет компании, торгующие кустарной продукцией без лабораторного контроля.
При заключении договора обратите внимание на пункт о приемке товара. Рекомендуется проводить входной контроль непосредственно на складе поставщика или в момент выгрузки на объекте с участием независимого эксперта. Выборочно взвешивайте люки и проверяйте наличие клейма завода-изготовителя. Отсутствие клейма — основание для возврата всей партии, так как это означает отсутствие ответственности производителя за качество. Также проверьте комплектность: некоторые модели поставляются с отдельными элементами для монтажа, которые легко потерять при транспортировке.
Оплата должна быть привязана к этапам выполнения обязательств. Никогда не переводите 100% предоплаты неизвестному поставщику, особенно если цена кажется подозрительно низкой. Стандартная безопасная схема: 30% аванс для запуска производства, 40% после готовности продукции и предоставления фото/видео отчета со склада, 30% после успешной приемки и подписания накладных. Такая схема мотивирует завод соблюдать сроки и сохранять качество до самого конца.
Если ваш объект находится в зоне с особыми климатическими условиями (Крайний Север или регионы с жарким климатом), обсудите с технологами завода возможность адаптации состава сплава. Для севера важна повышенная ударная вязкость при низких температурах, для юга — устойчивость к термическому расширению. Индивидуальный подход на этапе плавки стоит недорого, но спасает от тысяч замен в будущем. Свяжитесь с нашим отделом продаж для получения детального расчета стоимости с учетом логистики до вашего региона.
Часто задаваемые вопросы
Какова реальная нагрузка, которую выдерживает люк типа Т?
Согласно ГОСТ 3634-2019, испытательная нагрузка для типа Т составляет 250 кН, что эквивалентно 25 тоннам. Однако качественные заводы закладывают коэффициент запаса прочности 1.5-1.6. Это значит, что разрушающая нагрузка наступает при 37-40 тоннах. Этого достаточно для проезда любых современных грузовиков, включая строительную технику и мусоровозы, при условии правильного монтажа в бетонное кольцо.
Можно ли красить люки в другой цвет самостоятельно?
Да, это возможно, но требует подготовки поверхности. Заводское битумное покрытие плохо адгезирует с обычными красками. Если вам нужно выделить люк (например, в зеленой зоне или под стиль брусчатки), используйте специальные эмали по ржавчине с предварительной обезжириванием и грунтовкой. Мы не рекомендуем наносить толстые слои краски на рабочие поверхности контакта крышки и корпуса, так как это приведет к заклиниванию.
Какой срок службы чугунного люка в условиях города?
При соблюдении технологии монтажа и отсутствии механических повреждений от экскаваторов, срок службы чугунного люка типа Т составляет не менее 20-25 лет. Основной враг — коррозия и усталость металла от вибрации. Регулярная смазка петель и замков раз в 3-5 лет продлевает жизнь изделию практически бесконечно. Замена обычно требуется только при изменении уровня дорожного полотна или капитальном ремонте коммуникаций.
Отличается ли цена на люк с круглой и квадратной крышкой?
Да, квадратные или прямоугольные дождеприемники и люки, как правило, на 10-15% дороже круглых аналогов того же класса нагрузки. Это связано с большим расходом металла на изготовление угловых элементов и сложностью формы, требующей более дорогих пресс-форм. Кроме того, квадратные конструкции чаще подвергаются неравномерным нагрузкам, поэтому их часто усиливают дополнительными ребрами, что увеличивает вес и стоимость.
Что делать, если люк украли или повредили?
В первую очередь необходимо огородить место аварии сигнальными лентами и конусами для безопасности движения. Затем сообщить в диспетчерскую службу коммунального предприятия. Для быстрой замены держите на складе небольшой резерв (2-3% от общего количества установленных люков). Наши клиенты часто покупают дополнительную партию «про запас» вместе с основным заказом, так как оперативная поставка единичных изделий может занять время из-за логистических расходов.
Выбор надежного поставщика чугунных изделий — это инвестиция в безопасность и долговечность вашей инфраструктуры. Мы готовы предоставить образцы продукции для тестирования и рассчитать коммерческое предложение с учетом всех ваших требований. Свяжитесь с нами сегодня, чтобы получить актуальный прайс-лист на 2026 год и консультацию технического специалиста. Помните, что правильный люк чугунный канализационный тип Т — это не просто кусок металла, а гарант спокойствия на дорогах вашего города.