Корпуса редукторов из чугуна: производители и поставщики оптом
2026-10-03
- Роль чугунных корпусов в конструкции промышленных редукторов
- Выбор марки чугуна: серый чугун против высокопрочного (ВЧШГ)
- Технологии литья: влияние метода производства на качество корпуса
- Конструктивные особенности и требования к механической обработке
- Критерии выбора поставщика чугунных корпусов для оптовых закупок
- Экономические аспекты закупки чугунных корпусов оптом
- Часто задаваемые вопросы (FAQ) по закупке чугунных корпусов
- Заключение
Роль чугунных корпусов в конструкции промышленных редукторов
Корпус редуктора является одним из наиболее ответственных элементов трансмиссионной системы. Его основная функция заключается не только в защите внутренних механизмов от внешних воздействий, но и в обеспечении точного взаимного расположения валов, шестерен и подшипниковых узлов. Любая деформация корпуса под нагрузкой приводит к нарушению зацепления зубчатых колес, повышению уровня шума, вибрации и, как следствие, к преждевременному выходу агрегата из строя.
В современном промышленном машиностроении выбор материала для изготовления корпусов определяется балансом между прочностными характеристиками, способностью гасить вибрации, технологичностью производства и стоимостью готового изделия. Чугунные корпуса занимают доминирующее положение в сегменте тяжелого и среднего машиностроения благодаря уникальному сочетанию этих свойств. Запрос на корпуса редукторов из чугуна со стороны B2B-заказчиков обусловлен необходимостью получения деталей, способных выдерживать высокие циклические нагрузки и обеспечивать стабильность работы оборудования в течение длительного срока службы.
Чугун, в отличие от стали или алюминиевых сплавов, обладает превосходными демпфирующими свойствами. Это означает, что материал эффективно поглощает энергию колебаний, возникающих при работе зубчатых передач. Для редукторов, работающих в условиях высоких скоростей или переменных нагрузок, это критически важный параметр, влияющий на общую надежность привода. Кроме того, чугун обеспечивает высокую жесткость конструкции при относительно низкой массе по сравнению с некоторыми стальными аналогами, что позволяет оптимизировать вес всего агрегата без потери несущей способности.
Выбор марки чугуна: серый чугун против высокопрочного (ВЧШГ)
При заказе литых корпусов ключевым техническим решением является выбор типа чугуна. В промышленной практике преимущественно используются две основные группы материалов: серый чугун (серый чугун с пластинчатым графитом) и высокопрочный чугун с шаровидным графитом (ВЧШГ). Понимание различий между ними необходимо для корректного формирования технических требований к поставщику.
Серый чугун (Grey Cast Iron)
Серый чугун традиционно применяется для изготовления корпусов редукторов общего назначения, где преобладают статические или умеренные динамические нагрузки. Графит в структуре такого материала имеет форму пластинок, что придает ему отличные антифрикционные свойства и способность к гашению вибраций. Серый чугун легко обрабатывается резанием, что снижает стоимость последующей механической обработки посадочных мест под подшипники и уплотнения.
В международной практике, включая стандарты, используемые производителями из Азии, серый чугун часто классифицируется по японскому стандарту JIS (марки FC100, FC150, FC200, FC250, FC300 и выше) или европейским стандартам (EN-GJL). Выбор конкретной марки зависит от требуемой прочности на разрыв и твердости. Для большинства промышленных редукторов средней мощности используются марки с пределом прочности на разрыв от 200 до 300 МПа.
Высокопрочный чугун с шаровидным графитом (ВЧШГ / Ductile Iron)
Для более ответственных применений, таких как горно-шахтное оборудование, мощные приводы конвейеров, судовые механизмы или редукторы, работающие в условиях ударных нагрузок, предпочтительным материалом является ВЧШГ. В этом материале графит находится в форме сфероидов (шариков), что кардинально меняет его механические свойства. ВЧШГ сочетает в себе прочность, близкую к стали, с литейными свойствами чугуна.
Использование ВЧШГ позволяет создавать корпуса с более тонкими стенками при сохранении высокой несущей способности, что способствует снижению общей массы редуктора. Этот материал обладает высокой ударной вязкостью и устойчивостью к усталостным разрушениям. ООО «Шаньдун Хэнъюй Литейная компания» включает ВЧШГ в свой основной ассортимент, что позволяет удовлетворять требования заказчиков, нуждающихся в компонентах для высокотехнологичных систем, таких как прецизионные приводные редукторы и узлы трансмиссий промышленных машин.
| Характеристика | Серый чугун | ВЧШГ (Высокопрочный чугун) |
|---|---|---|
| Форма графита | Пластинчатая | Шаровидная (сфероидальная) |
| Демпфирование вибраций | Отличное | Хорошее |
| Прочность на разрыв | Средняя | Высокая (близка к стали) |
| Ударная вязкость | Низкая | Высокая |
| Обрабатываемость | Очень хорошая | Хорошая |
| Типичное применение | Общепромышленные редукторы, насосы | Тяжелые редукторы, ударные нагрузки, судостроение |
Технологии литья: влияние метода производства на качество корпуса
Качество чугунного корпуса определяется не только химическим составом сплава, но и технологией формообразования. Геометрическая точность, состояние поверхности и отсутствие внутренних дефектов (раковин, пор, шлаковых включений) напрямую зависят от выбранного литейного процесса. Для производителей редукторных корпусов наиболее актуальными являются методы, позволяющие получать сложные пространственные формы с минимальными припусками на механическую обработку.
Литье по газифицируемым моделям (EPC)
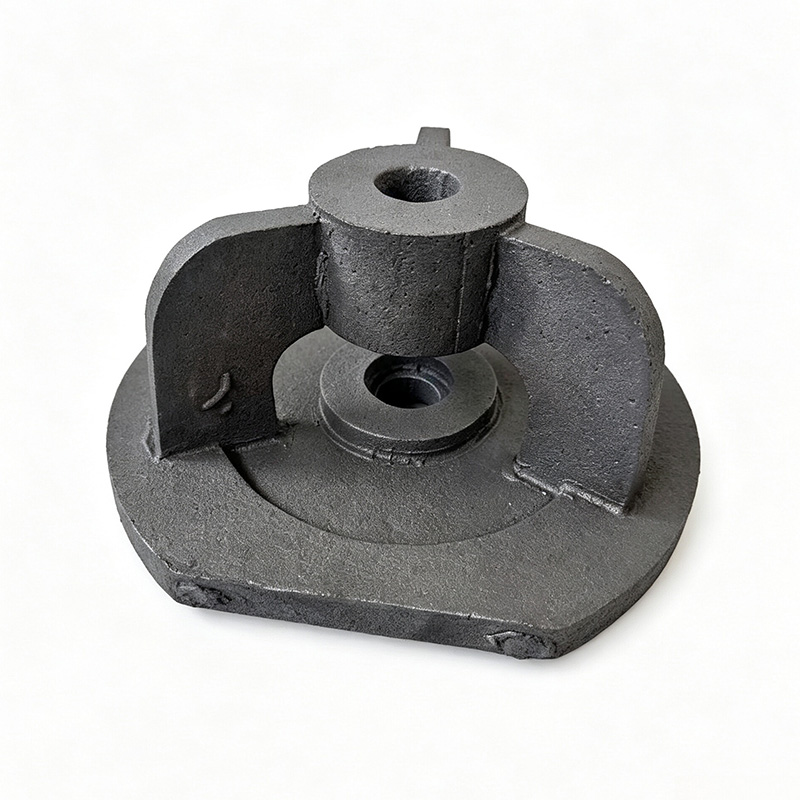
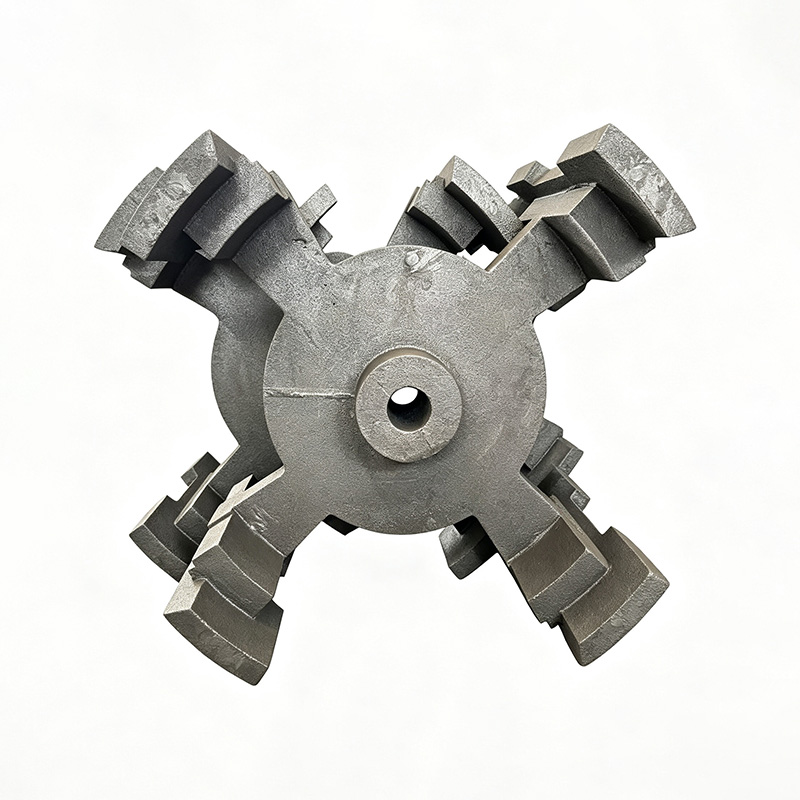
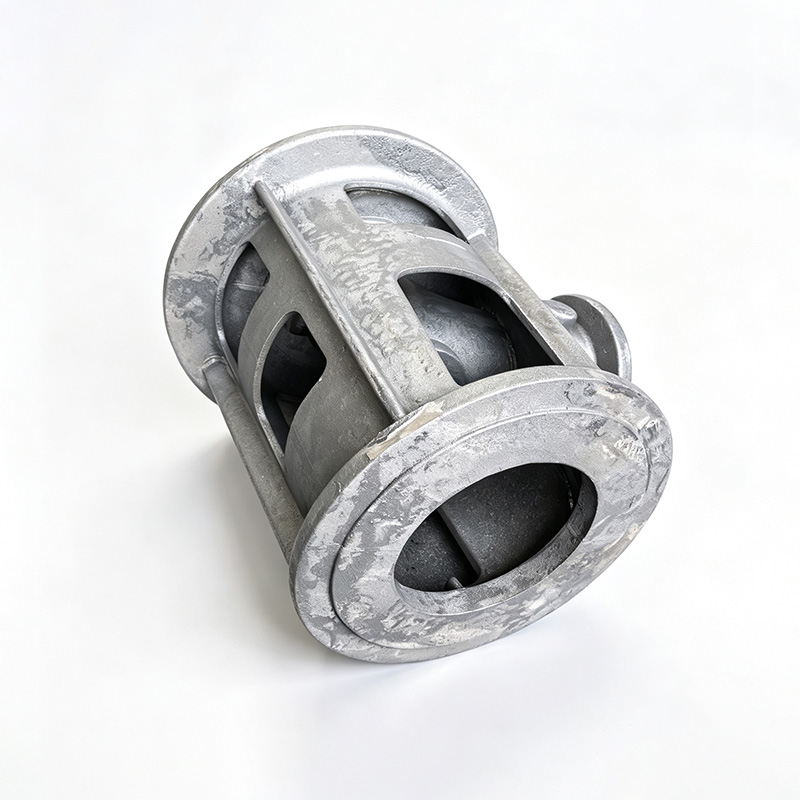
Одной из передовых технологий, применяемых современными литейными предприятиями, является литье по газифицируемым моделям (Expendable Pattern Casting, EPC), также известное как литье по выплавляемым пенополистирольным моделям. Эта технология особенно эффективна для производства крупногабаритных и сложноконтурных деталей, таких как корпуса редукторов, насосов и гидромоторов.
Суть метода заключается в использовании модели из пенополистирола, которая помещается в форму и засыпается сухим песком. При заливке расплавленного металла модель испаряется (газифицируется), освобождая место для жидкого чугуна. Ключевым преимуществом EPC является возможность создания отливок с очень сложной геометрией без необходимости использования традиционных стержневых ящиков и сложных форм. Это обеспечивает высокую геометрическую точность и минимальные припуски на механическую обработку, что существенно снижает затраты на последующую фрезеровку и сверление посадочных отверстий.
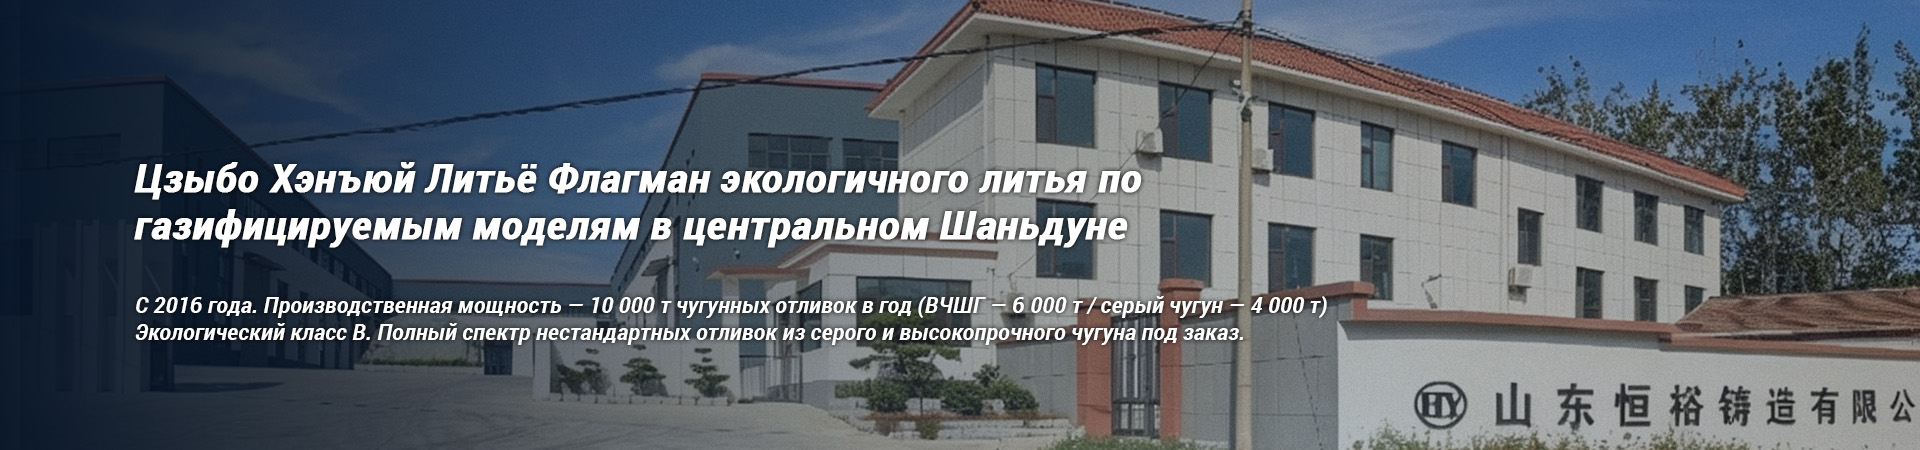
ООО «Шаньдун Хэнъюй Литейная компания» специализируется именно на технологии EPC как на основном методе производства. Годовая производственная мощность предприятия достигает 10 000 тонн отливок, что позволяет выполнять крупные оптовые заказы. Использование EPC позволяет компании достигать высокой точности конфигурации деталей, что критически важно для корпусов редукторов, где требуется строгая соосность отверстий под валы.
Традиционное песчано-глинистое литье и литье в холодноконденсаторные смеси
Несмотря на развитие новых методов, традиционное литье в песчаные формы остается востребованным для определенных типов продукции. Однако оно часто требует больших припусков на обработку и более трудоемкой подготовки форм. Для ответственных узлов, таких как корпуса прецизионных редукторов, метод EPC предпочтительнее благодаря лучшей чистоте поверхности и стабильности размеров.
Важным аспектом является контроль качества на всех этапах. Каждая партия отливок должна проходить входной, операционный и окончательный контроль. Современные системы управления качеством включают неразрушающий контроль (для выявления внутренних дефектов), химический анализ сплава и механические испытания образцов-свидетелей. Такой подход гарантирует 100-процентное соответствие продукции установленным техническим условиям, что является стандартом для поставщиков, работающих с международными рынками, включая страны СНГ.
Конструктивные особенности и требования к механической обработке
Чугунная отливка корпуса редуктора — это лишь полуфабрикат. Полноценным функциональным узлом она становится только после комплекса операций по механической обработке. Проектирование и производство корпусов должно учитывать необходимость создания точных базовых поверхностей, посадочных мест для подшипников, уплотнений и крепежных элементов.
Точность посадочных мест под подшипники
Наиболее требовательным элементом обработки являются отверстия под подшипники качения. Отклонение от соосности, овальность или неправильная шероховатость поверхности приводят к быстрому разрушению подшипников. При заказе корпусов у литейных заводов важно уточнять класс точности литья. Технология EPC, применяемая ООО «Шаньдун Хэнъюй Литейная компания», позволяет минимизировать припуски, однако окончательная точность достигается на станках с ЧПУ.
Компания осуществляет механическую обработку отливок, что позволяет предлагать заказчикам готовые детали, полностью соответствующие чертежам. Это избавляет покупателя от необходимости искать отдельные подрядные организации для фрезерования плоскостей разъема, расточки отверстий и нарезания резьбы. В ассортименте компании представлены не только корпуса, но и другие компоненты, такие как зубчатые колеса и картеры коробок передач, что позволяет комплексно подходить к комплектации редукторных узлов.
Герметичность и защита от утечек
Корпус редуктора должен обеспечивать герметичность масляной ванны. Плоскости разъема крышки и основания должны быть идеально ровными, чтобы исключить утечку смазочного материала через прокладку или герметик. Литье по газифицируемым моделям обеспечивает высокую чистоту поверхности, что облегчает достижение необходимой плоскостности при последующей обработке. Также важно наличие качественных каналов для подвода и отвода масла, если конструкция редуктора предусматривает циркуляционную систему смазки.
Крепежные элементы и лапы
Конструкция корпуса должна предусматривать надежное крепление к раме оборудования или фундаменту. Литые лапы должны иметь достаточную толщину и ребра жесткости для восприятия реактивных моментов и вибраций. Резьбовые отверстия могут быть отлиты с последующей нарезкой резьбы или просверлены и нарезаны после литья. Второй вариант предпочтительнее для ответственных соединений, так как обеспечивает более высокую точность расположения отверстий.
Критерии выбора поставщика чугунных корпусов для оптовых закупок
Выбор производителя и поставщика корпусов редукторов из чугуна оптом — это стратегическое решение, влияющее на себестоимость и надежность конечной продукции. B2B-закупщики должны оценивать потенциальных партнеров по ряду объективных критериев, выходящих за рамки простой цены за килограмм отливки.
Производственные мощности и специализация
Важно понимать реальные возможности завода. Предприятие с годовой мощностью 10 000 тонн, такое как ООО «Шаньдун Хэнъюй Литейная компания», способно обеспечивать стабильные объемы поставок, что критично для серийного производства редукторов. Специализация на литье черных металлов (серый чугун, ВЧШГ, литая сталь) указывает на наличие компетенций именно в этой области, а не на распыление ресурсов по разным направлениям.
Наличие собственного парка оборудования для механической обработки является существенным преимуществом. Это позволяет контролировать весь цикл производства от плавки металла до финишной обработки детали, снижая риски брака и задержек, связанных с координацией действий нескольких подрядчиков.
Система контроля качества и сертификация
Надежный поставщик должен предоставлять полный пакет сопроводительной документации, включая сертификаты качества на каждую партию. Система управления качеством должна быть направлена на достижение 100-процентного соответствия техническим требованиям. Наличие лабораторного оборудования для химического анализа и механических испытаний на территории завода позволяет оперативно корректировать процесс плавки и литья.
Сотрудничество с научно-исследовательскими институтами, такое как партнерство ООО «Шаньдун Хэнъюй Литейная компания» с Хэбэйским научно-техническим университетом и Китайской ассоциацией литейщиков, свидетельствует о стремлении компании к технологическому развитию и внедрению инноваций. Это важный индикатор долгосрочной стабильности поставщика и его способности решать нестандартные инженерные задачи.
Гибкость и кастомизация
В промышленном секторе редко встречаются полностью унифицированные решения. Часто требуются корпуса, изготовленные по индивидуальным чертежам заказчика, с учетом специфики конкретного редуктора. Возможность работы по технической документации клиента, гибкий подход к требованиям и изготовление опытных партий являются признаками зрелого производственного партнера. Компания должна быть готова адаптировать процесс литья под сложную конфигурацию деталей без использования чрезмерно дорогих и сложных литейных форм, чему способствует технология EPC.
Логистика и рынки сбыта
Опыт работы на международных рынках, особенно в странах СНГ, Юго-Восточной Азии и Ближнего Востока, говорит о том, что поставщик знаком с требованиями экспортной документации и логистическими особенностями этих регионов. Строгое соблюдение сроков поставки и предоставление полного пакета документов облегчают таможенное оформление и приемку товара. Для российского рынка важно, чтобы поставщик имел опыт отгрузок в страны СНГ и понимал специфику местных стандартов и требований к качеству.
Экономические аспекты закупки чугунных корпусов оптом
Формирование цены на чугунные корпуса зависит от множества факторов. Понимание этих факторов помогает закупщикам проводить более точный анализ коммерческих предложений и избегать скрытых расходов.
- Стоимость сырья: Цены на чугунный лом и ферросплавы являются биржевыми и могут колебаться. Долгосрочные контракты позволяют фиксировать цены или использовать формулы привязки к рыночным индексам.
- Сложность отливки: Чем сложнее геометрия корпуса, тем выше стоимость моделирования и литья. Технология EPC позволяет снизить затраты на сложные формы, но требует качественных моделей из пенополистирола.
- Объем механической обработки: Стоимость фрезерования, расточки и сверления может составлять значительную часть итоговой цены. Минимизация припусков за счет точного литья напрямую снижает эти затраты.
- Объем партии: Оптовые закупки позволяют амортизировать затраты на подготовку производства и модели. Годовая мощность завода в 10 000 тонн позволяет эффективно распределять постоянные издержки.
- Логистика и упаковка: Чугунные корпуса имеют значительный вес. Стоимость доставки и требования к упаковке (предотвращение коррозии при транспортировке) должны учитываться в общей стоимости владения.
Точная стоимость всегда рассчитывается индивидуально после предоставления чертежей, спецификации материалов и объема заказа. Запрос коммерческого предложения должен сопровождаться четким техническим заданием, включающим требования к марке чугуна, классу точности литья, виду механической обработки и контролю качества.
Часто задаваемые вопросы (FAQ) по закупке чугунных корпусов
Какой тип чугуна лучше выбрать для корпуса промышленного редуктора?
Выбор зависит от условий эксплуатации. Для стандартных общепромышленных редукторов с умеренными нагрузками оптимальным выбором является серый чугун (например, FC250 по JIS), благодаря его хорошим демпфирующим свойствам и низкой стоимости. Для редукторов, работающих в тяжелых условиях, с ударными нагрузками или в горно-шахтном оборудовании, рекомендуется использовать высокопрочный чугун с шаровидным графитом (ВЧШГ), который обеспечивает более высокую прочность и ударную вязкость.
Можно ли заказать корпуса по индивидуальным чертежам?
Да, большинство современных литейных предприятий, включая ООО «Шаньдун Хэнъюй Литейная компания», работают по техническим требованиям заказчиков. Это позволяет изготавливать корпуса любой сложности, ориентированные на применение в специфических системах, таких как судовые клапанные комплексы или прецизионные приводы. Необходимо предоставить подробные чертежи и согласовать технологию изготовления.
Как контролируется качество отливок?
Качественный производитель осуществляет многоэтапный контроль. Он включает входной контроль сырья, операционный контроль процесса литья и окончательный контроль готовой продукции. Методы контроля включают визуальный осмотр, измерения геометрических параметров, неразрушающий контроль (для выявления внутренних дефектов), химический анализ состава сплава и механические испытания на образцах. Заказчику должен предоставляться сертификат качества на каждую партию.
Каковы преимущества технологии литья по газифицируемым моделям (EPC)?
Технология EPC позволяет получать отливки с высокой геометрической точностью и чистой поверхностью без использования сложных стержневых ящиков. Это особенно важно для корпусов редукторов со сложной внутренней конфигурацией. Метод обеспечивает минимальные припуски на механическую обработку, что снижает итоговую стоимость детали и сокращает время ее изготовления.
Заключение
Качественные корпуса редукторов из чугуна являются фундаментом надежности промышленного оборудования. Правильный выбор материала (серый чугун или ВЧШГ), технологии литья (в частности, EPC) и поставщика определяет долговечность и эффективность работы всего приводного механизма. Сотрудничество с проверенными производителями, такими как ООО «Шаньдун Хэнъюй Литейная компания», обладающими значительной производственной мощностью, современным технологическим оснащением и строгой системой контроля качества, позволяет минимизировать риски и обеспечить бесперебойную поставку комплектующих.
При формировании стратегии закупок важно учитывать не только цену единицы продукции, но и совокупную стоимость владения, включая затраты на механическую обработку, логистику и риски брака. Индивидуальный подход к проектированию, использование передовых литейных технологий и прозрачная система контроля качества являются ключевыми факторами успешного партнерства в сфере промышленного снабжения.
Для получения детальной информации о возможностях производства, сроках изготовления и условиях поставки конкретных моделей корпусов рекомендуется направить техническое задание непосредственно производителю. Это позволит получить точный расчет стоимости и оценить соответствие предлагаемых решений вашим инженерным требованиям.