Коленчатый вал из чугуна: производители и поставщики оптом
2026-09-23
- Рынок чугунных коленчатых валов: специфика оптовых закупок для промышленного оборудования
- Материаловедение: серый чугун против ВЧШГ в производстве валов
- Технологии литья: влияние метода производства на качество вала
- Критерии оценки качества и контроль на производстве
- Профиль современного производителя: интеграция литья и механообработки
- Логистика и география поставок: работа с рынками СНГ и Азии
- Как выбрать поставщика: чек-лист для закупщика
- Заключение
Рынок чугунных коленчатых валов: специфика оптовых закупок для промышленного оборудования
Коленчатый вал является одним из наиболее нагруженных и критически важных элементов кривошипно-шатунного механизма. В сфере тяжелого машиностроения, энергетики и транспортного оборудования именно эта деталь преобразует возвратно-поступательное движение поршней во вращательное, передавая крутящий момент на рабочие органы машин. Для B2B-закупщиков, инженеров-конструкторов и специалистов по снабжению выбор поставщика коленчатого вала из чугуна — это не просто поиск товара по каталогу, а комплексная инженерная задача, требующая учета металлургических свойств материала, технологий литья и возможностей последующей механической обработки.
В отличие от массового автомобильного сектора, где доминируют стандартизированные решения, промышленный сегмент характеризуется высокой степенью кастомизации. Заказы часто формируются под конкретные проекты: модернизацию насосных станций, производство дизель-генераторных установок, строительство судов или оснащение горно-шахтного оборудования. В таких условиях ключевыми факторами при выборе производителя становятся не только цена, но и способность предприятия обеспечить стабильность химического состава сплава, геометрическую точность отливки и соответствие строгим техническим условиям заказчика.
Чугунные коленчатые валы широко применяются благодаря оптимальному соотношению стоимости, обрабатываемости и эксплуатационных характеристик. Однако рынок предлагает различные типы чугуна, каждый из которых имеет свою область применения. Понимание различий между серым чугуном и высокопрочным чугуном с шаровидным графитом (ВЧШГ) является фундаментом для грамотной спецификации закупки. Ошибка в выборе материала или недооценка требований к качеству литья может привести к преждевременному выходу узла из строя, что влечет за собой значительные финансовые потери из-за простоев оборудования.
Материаловедение: серый чугун против ВЧШГ в производстве валов
При формировании технического задания на поставку коленчатых валов первым шагом является определение марки материала. В промышленном литье черных металлов преимущественно используются два типа чугуна, обладающих принципиально разными механическими свойствами.
Серый чугун (Gray Cast Iron)
Серый чугун, часто обозначаемый в международных стандартах как FC (по японскому стандарту JIS) или GG (по немецкому DIN), содержит графит в пластинчатой форме. Эта микроструктура придает материалу ряд уникальных свойств:
- Высокие демпфирующие свойства: Серый чугун эффективно поглощает вибрации, что делает его предпочтительным материалом для валов, работающих в условиях переменных динамических нагрузок, где важно снизить уровень шума и вибрации всей конструкции.
- Отличная обрабатываемость: Пластинчатый графит действует как внутренняя смазка при резании, что снижает износ режущего инструмента и позволяет достигать высокой чистоты поверхности шеек вала при механической обработке.
- Хорошая жидкотекучесть: Материал легко заполняет сложные литейные формы, что позволяет изготавливать валы со сложной геометрией противовесов и масляных каналов.
Однако серый чугун обладает относительно низкой прочностью на разрыв и практически нулевой пластичностью. Он чувствителен к концентраторам напряжений (резким переходам сечений, рискам). Поэтому валы из серого чугуна обычно применяются в механизмах с умеренными нагрузками, в компрессорах среднего давления, некоторых типах насосов и стационарных двигателях, где нет экстремальных пиковых перегрузок.
Высокопрочный чугун с шаровидным графитом (ВЧШГ / Ductile Iron)
Высокопрочный чугун (ВЧШГ), известный также как сфероидальный чугун, получают путем модифицирования расплава магнием или церием. В результате графит приобретает шаровидную форму, что кардинально меняет механические свойства сплава:
- Высокая прочность и пластичность: ВЧШГ по своим прочностным характеристикам приближается к стали, сохраняя при этом литейные преимущества чугуна. Это позволяет создавать более легкие и компактные валы, способные выдерживать высокие удельные нагрузки.
- Устойчивость к усталостным разрушениям: Шаровидная форма графита минимизирует эффект концентрации напряжений, значительно повышая усталостную долговечность детали. Это критически важно для быстроходных двигателей и тяжелых промышленных механизмов.
- Возможность поверхностного упрочнения: Валы из ВЧШГ хорошо поддаются закалке токами высокой частоты (ТВЧ) и азотированию, что позволяет существенно повысить твердость и износостойкость шеек.
Именно ВЧШГ является основным материалом для современных высоконагруженных коленчатых валов в дизельных генераторах, судовых двигателях, мощных компрессорах и строительной технике. При заказе оптовой партии необходимо четко указывать требуемый класс прочности (например, аналог 60-40-18 по ASTM или СЧ 45 по ГОСТ), так как свойства ВЧШГ могут варьироваться в зависимости от толщины стенок отливки и скорости охлаждения.
| Характеристика | Серый чугун | ВЧШГ (Высокопрочный чугун) |
|---|---|---|
| Форма графита | Пластинчатая | Шаровидная |
| Прочность на разрыв | Низкая / Средняя | Высокая |
| Пластичность | Отсутствует (хрупкий) | Значительная |
| Демпфирование вибраций | Отличное | Хорошее |
| Обрабатываемость | Очень высокая | Высокая |
| Типичное применение валов | Насосы, компрессоры, тихоходные двигатели | Дизель-генераторы, тяжелая техника, суда |
Технологии литья: влияние метода производства на качество вала
Качество коленчатого вала закладывается на этапе литья. Выбор технологии определяет наличие внутренних дефектов (раковин, шлаковых включений), точность геометрии и величину припусков на механическую обработку. Для оптовых покупателей важно понимать, какие технологические возможности есть у производителя, так как это напрямую влияет на себестоимость конечного продукта и его надежность.
Литье по газифицируемым моделям (EPC / Lost Foam)
Одной из передовых технологий, обеспечивающих высокую конкурентоспособность продукции, является литье по газифицируемым моделям (EPC — Evaporative Pattern Casting). Этот метод особенно эффективен для производства сложных деталей, таких как коленчатые валы, корпуса редукторов и насосов.
Суть процесса заключается в использовании моделей из пенополистирола, которые не извлекаются из формы, а испаряются при контакте с расплавленным металлом. Преимущества EPC для производства коленчатых валов включают:
- Высокая геометрическая точность: Отсутствие необходимости извлекать модель из песчаной формы исключает риск деформации полости формы, что обеспечивает стабильность размеров отливки.
- Минимальные припуски на обработку: Гладкая поверхность модели из пенопласта передается отливке, что снижает объем стружки, снимаемой при механической обработке шеек и фланцев. Это экономит материал и время станочного парка.
- Сложная конфигурация без стержней: Технология позволяет формировать внутренние полости и сложные внешние контуры без использования традиционных литейных стержней, которые часто являются источником дефектов (смещения, натекания).
- Чистота металла: Вакуумирование формы во время заливки способствует удалению газов и продуктов разложения модели, снижая вероятность образования газовых раковин и оксидных пленок.
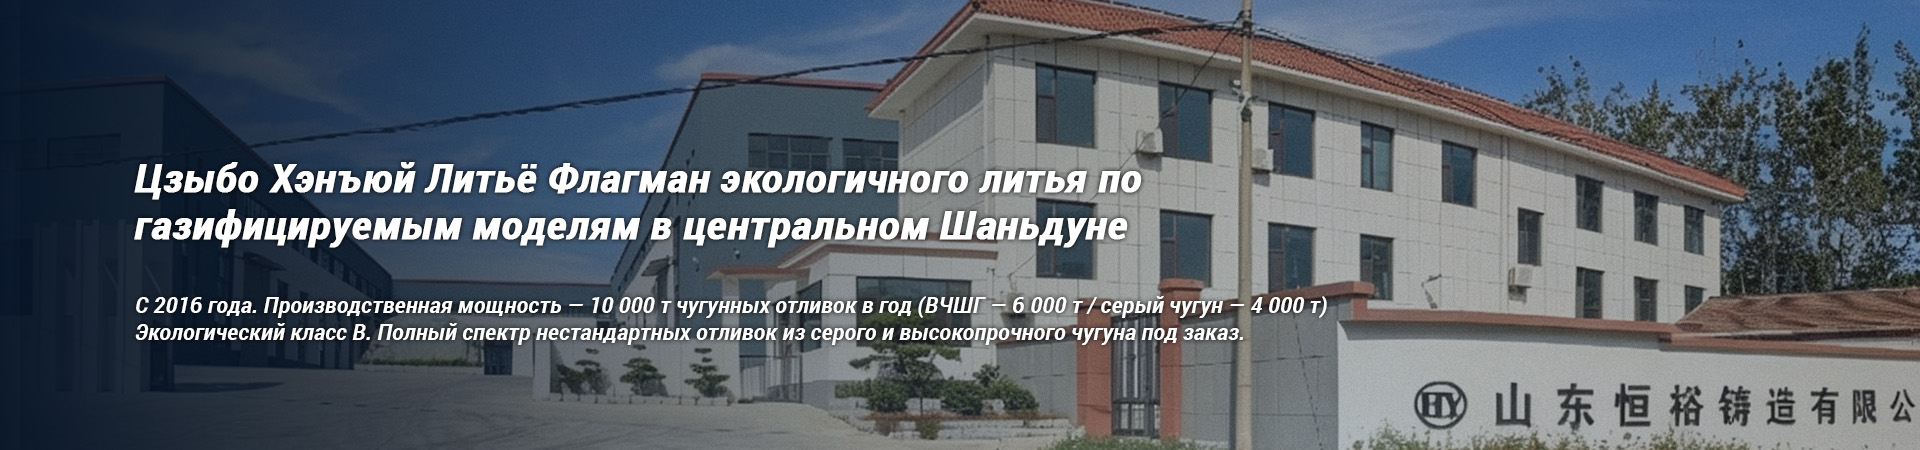
Предприятия, специализирующиеся на технологии EPC, такие как ООО «Шаньдун Хэнъюй Литейная компания», демонстрируют высокую эффективность при производстве ответственных деталей. Годовая производственная мощность таких линий может достигать значительных объемов (до 10 000 тонн отливок в год для крупных заводов), что позволяет выполнять крупные оптовые заказы в сжатые сроки. Использование EPC особенно оправдано при серийном производстве, где затраты на изготовление пресс-форм для пенопластовых моделей окупаются за счет снижения брака и экономии на механообработке.
Традиционное литье в песчано-глинистые и холоднотвердеющие формы
Несмотря на развитие EPC, традиционные методы литья остаются востребованными для крупногабаритных валов или малых серий. Литье в холодно-твердеющие смеси (Cold Box) обеспечивает высокую прочность формы и хорошую размерную стабильность. Однако этот метод часто требует более сложных систем стержней для формирования внутренних полостей коленчатого вала, что повышает риск дефектов сборки формы. При выборе поставщика следует уточнять, какая технология применяется для конкретного типа заказа, так как это влияет на цену и сроки изготовления.
Критерии оценки качества и контроль на производстве
Для B2B-закупщика недостаточно просто получить отливку. Критически важно, чтобы производитель имел отлаженную систему контроля качества на всех этапах: от входного контроля сырья до финальной приемки готовой продукции. Коленчатый вал работает в условиях циклических нагрузок, поэтому скрытые дефекты литья недопустимы.
Входной контроль и химический анализ
Качество чугуна начинается с качества шихтовых материалов. Надежный производитель осуществляет строгий входной контроль чугуна, лома, ферросплавов и модификаторов. Каждая плавка должна сопровождаться спектральным анализом, подтверждающим содержание углерода, кремния, марганца, серы и фосфора. Для ВЧШГ критически важен контроль содержания магния и редкоземельных элементов, обеспечивающих глобуляризацию графита. Отклонение в химическом составе даже в пределах допустимых норм может существенно изменить механические свойства вала.
Неразрушающий контроль (НК)
После литья и очистки отливок обязательно проведение неразрушающего контроля. Основные методы, применяемые для коленчатых валов:
- Ультразвуковой контроль (УЗК): Позволяет выявить внутренние дефекты: усадочные раковины, газовые поры, трещины в теле вала и шейках. Это основной метод обеспечения целостности массивных сечений.
- Магнитопорошковый контроль (МПК): Используется для обнаружения поверхностных и подповерхностных трещин, особенно в зонах переходов от шеек к щекам вала, где концентрация напряжений максимальна.
- Визуально-измерительный контроль: Проверка геометрии, наличия литейных дефектов поверхности, соответствия чертежным размерам.
Система управления качеством на современных предприятиях направлена на достижение 100-процентного соответствия продукции установленным техническим условиям. Каждая партия проходит операционный и окончательный контроль. Наличие сертификатов качества на каждую отгружаемую партию является обязательным требованием для экспорта в страны СНГ, Европы и другие регионы.
Механические испытания
Помимо инструментального контроля, проводятся периодические механические испытания образцов-свидетелей, отливаемых вместе с партией валов. Определяются предел прочности при растяжении, предел текучести, относительное удлинение и твердость по Бринеллю. Эти данные фиксируются в протоколах испытаний и предоставляются заказчику как доказательство соблюдения заявленных марок чугуна.
Профиль современного производителя: интеграция литья и механообработки
В современной практике оптовых закупок предпочтение отдается производителям, способным предложить продукт с высокой степенью готовности. Поставка «сырых» отливок требует наличия собственного парка станков у покупателя, что не всегда целесообразно. Комплексный подход, объединяющий литейное производство и цеха механической обработки, снижает логистические издержки и риски повреждения деталей при транспортировке.
ООО «Шаньдун Хэнъюй Литейная компания» представляет пример такого интегрированного предприятия. Будучи российско-китайским предприятием, основанным в 2004 году (изначально как ООО «Цзыбо Хэнъюй Машиностроительная компания»), завод расположен в промышленном парке Даюйкоу (Бошаньская зона экономического развития, Цзыбо, провинция Шаньдун, Китай). Этот регион исторически является одним из центров литейной промышленности Китая, что обеспечивает доступ к квалифицированным кадрам и развитой цепочке поставок сырья.
Специализация компании охватывает широкий спектр изделий из черных металлов: от серого чугуна (FC по стандарту JIS) до высокопрочного чугуна с шаровидным графитом (ВЧШГ) и литой стали. Хотя в ассортименте компании представлены также корпуса судовых клапанов, основания оборудования, корпуса редукторов, гидромоторов, фильтр-клапаны, спиральные корпуса и рабочие колеса дробилок, компетенции в области точного литья напрямую применимы к производству коленчатых валов.
Ключевым преимуществом для заказчиков является возможность изготовления продукции под индивидуальные технические требования. Все изделия разрабатываются и выпускаются с учетом применения в высокотехнологичных системах: прецизионных приводных редукторах, экспортных водяных и вакуумных насосах, горно-шахтном оборудовании, а также в узлах трансмиссий. Компания осуществляет полную механическую обработку отливок, включая производство подшипников, зубчатых колес и картеров коробок передач, что свидетельствует о наличии высокоточного станочного парка.
Научно-техническая база предприятия поддерживается долгосрочным сотрудничеством в формате «производство–обучение–исследования» с Хэбэйским научно-техническим университетом, Китайской ассоциацией литейщиков и Ассоциацией литейщиков провинции Шаньдун. Это партнерство способствует внедрению инновационных решений в области металлургии и литейных технологий, повышая уровень контроля процессов и конкурентоспособность продукции.
Логистика и география поставок: работа с рынками СНГ и Азии
При организации оптовых поставок коленчатых валов из Китая важную роль играет логистическая инфраструктура производителя. Рынок сбыта ООО «Шаньдун Хэнъюй Литейная компания» охватывает как внутренний рынок Китая, так и международные направления, в первую очередь — страны СНГ, Юго-Восточной Азии и Ближнего Востока. Опыт работы с российскими и среднеазиатскими клиентами подразумевает понимание специфики таможенного оформления, требований к упаковке и документации.
Компания придерживается принципов надежного партнерства, обеспечивая строгое соблюдение сроков поставки. Для промышленных предприятий простои из-за задержки комплектующих недопустимы, поэтому гибкий подход к планированию производства и наличие складских запасов полуфабрикатов являются существенным плюсом. Поставщик предоставляет полный пакет сопроводительной документации, включая сертификаты качества, паспорта на материалы и результаты испытаний, что необходимо для прохождения входного контроля на заводе-получателе.
Перспективы развития компании включают расширение возможностей по глубокой механической обработке и сертификации продукции по международным стандартам. Это укрепляет позиции предприятия как поставщика высоконадежных литых компонентов для промышленного машиностроения, позволяя удовлетворять растущие требования глобального рынка к качеству и точности деталей.
Как выбрать поставщика: чек-лист для закупщика
Выбор партнера для поставки коленчатых валов из чугуна должен базироваться на объективных критериях. Ниже приведен перечень вопросов и параметров, которые необходимо уточнить перед размещением оптового заказа:
- Соответствие технологии материалу: Способен ли производитель гарантировать получение требуемой структуры чугуна (особенно для ВЧШГ)? Используется ли автоматизированная система ввода модификаторов?
- Технология литья: Применяется ли литье по газифицируемым моделям (EPC) или другие методы, обеспечивающие высокую точность? Каковы стандартные припуски на механическую обработку?
- Контроль качества: Какие методы неразрушающего контроля (УЗК, МПК) применяются регулярно? Предоставляются ли протоколы испытаний для каждой партии? Есть ли собственная лаборатория?
- Инженерная поддержка: Готова ли компания участвовать в доработке чертежей для оптимизации литейной технологии (DFM — Design for Manufacturing)? Это может существенно снизить стоимость детали без потери прочности.
- Производственная мощность: Каков реальный объем выпуска в месяц? Способен ли завод выполнить ваш объем заказа в требуемые сроки без привлечения субподрядчиков?
- Опыт в отрасли: Имеет ли производитель опыт поставки аналогичных деталей для вашего сектора (насосы, двигатели, компрессоры)? Запросите референс-лист или примеры выполненных проектов.
- Логистика и документация: Насколько прозрачны условия поставки (Incoterms)? Готова ли компания предоставить все необходимые сертификаты для импорта в вашу страну?
Заключение
Коленчатый вал из чугуна — это высокотехнологичный продукт, требующий глубокого понимания металлургии и литейных процессов. Оптовая закупка таких деталей для промышленного оборудования не допускает компромиссов в качестве сырья и контроле производства. Выбор между серым чугуном и ВЧШГ должен диктоваться условиями эксплуатации механизма, а выбор производителя — его технологическими возможностями и репутацией.
Современные предприятия, такие как ООО «Шаньдун Хэнъюй Литейная компания», демонстрируют, что сочетание передовых технологий литья (в частности, EPC), строгого многоступенчатого контроля качества и интеграции с механической обработкой позволяет поставлять на рынок продукцию, отвечающую самым высоким требованиям промышленного машиностроения. Сотрудничество с такими производителями обеспечивает не только получение качественных компонентов, но и снижение общих затрат на жизненный цикл оборудования за счет повышения надежности узлов.
Для получения коммерческого предложения, уточнения технических возможностей по конкретным чертежам или запроса образцов продукции рекомендуется направлять детализированные технические задания непосредственно производителю, указывая требуемые объемы, материалы и стандарты качества.